Mapowanie korozji PAUT – jak działa i kiedy je stosować
Ten sam odcinek rurociągu, zbadany w kilku punktach metodą UTT, może wyglądać zupełnie inaczej niż po pełnym mapowaniu metodą PAUT – bo pomiędzy punktami pomiarowymi może kryć się lokalny wżer, którego żaden pojedynczy odczyt nie wykryje. W tym artykule wyjaśniamy, jak technicznie działa mapowanie korozji metodą Phased Array, czym różni się od klasycznego pomiaru punktowego i gdzie znajduje zastosowanie. Mechanizm powstawania wżerów i normy ich oceny opisujemy w artykule o korozji wżerowej.
Dlaczego pomiar punktowy bywa niewystarczający
Klasyczny pomiar grubości (UTT) sprawdza materiał w wybranych punktach siatki – np. co 500 mm. Pomiędzy tymi punktami pozostaje obszar, którego stan technicznie pozostaje niewiadomą. Ponieważ korozja lokalna (wżerowa) ma zwykle niewielką średnicę wejściową, prawdopodobieństwo, że pojedynczy punkt pomiarowy trafi akurat w miejsce ubytku, jest niskie. Mapowanie korozji metodą PAUT znacząco ogranicza ten problem – zamiast pojedynczych punktów, urządzenie rejestruje dane z gęstej siatki obejmującej znacznie większą część powierzchni, co pozwala wychwycić nieregularne ubytki, które przy próbkowaniu punktowym mogłyby zostać pominięte.
Jak działa mapowanie korozji metodą PAUT
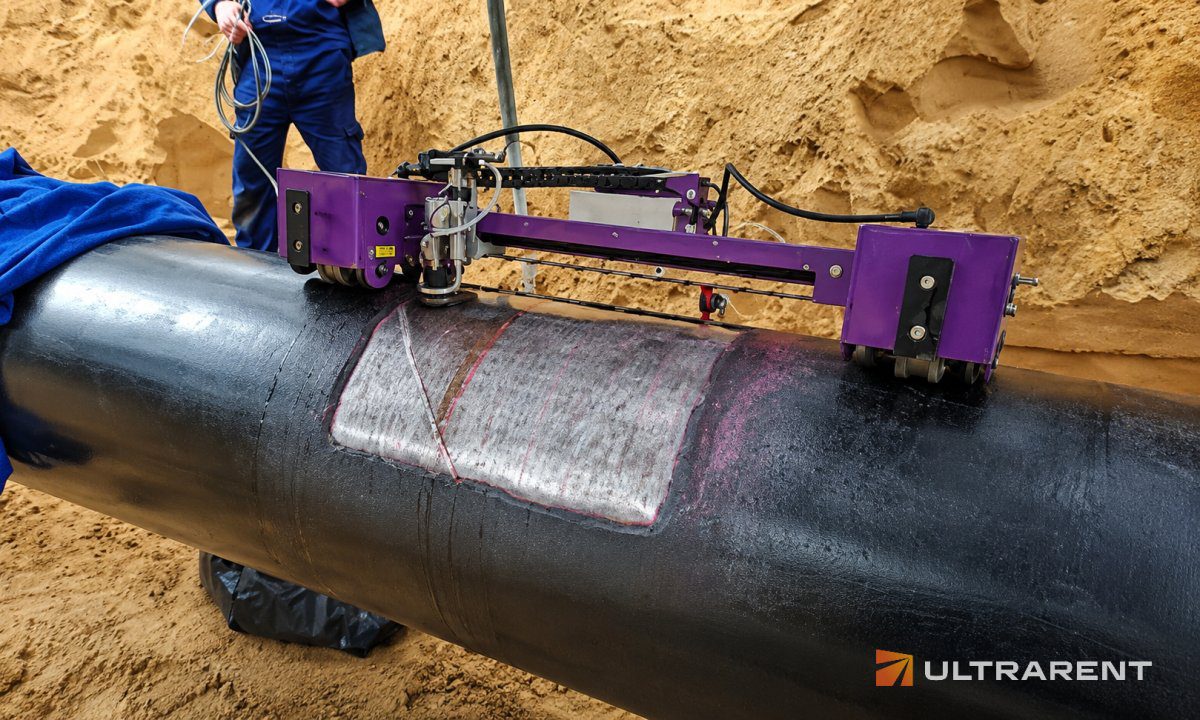
Głowica mozaikowa (od 16 do 128 elementów piezoelektrycznych) pozwala na elektroniczne sterowanie wiązką bez fizycznego przesuwania sondy. W zastosowaniu do mapowania korozji głowica – zwykle zamontowana na zautomatyzowanym skanerze magnetycznym – przemieszcza się po badanej powierzchni, a enkodery pozycji przypisują każdy zarejestrowany sygnał do konkretnych współrzędnych X i Y.
Surowy sygnał (A-scan – wykres amplitudy w funkcji czasu dla jednego punktu) jest przetwarzany na obraz C-scan – widok z góry, w którym kolor każdego punktu odpowiada zarejestrowanej grubości materiału. To znacznie czytelniejsza forma prezentacji wyniku niż tabela pojedynczych odczytów, szczególnie dla osób spoza działu NDT.
Zautomatyzowane vs. ręczne skanowanie
Skanery zautomatyzowane sprawdzają się przy dużych, stosunkowo płaskich powierzchniach – płaszczach zbiorników, długich odcinkach rurociągów – zapewniając stały docisk głowicy i stabilną prędkość, a przez to wysoką powtarzalność wyników. Skanowanie ręczne z enkoderem lepiej radzi sobie z elementami o złożonej geometrii – kolanami, odgałęzieniami, miejscami o utrudnionym dostępie.
Mapowanie korozji jako podstawa RBI i szacowania żywotności
Dane z mapowania korozji o wysokiej rozdzielczości są dobrą podstawą do strategii Risk-Based Inspection (RBI) oraz obliczeń Remaining Life Assessment (RLA) – szacowania, ile czasu dany element może jeszcze bezpiecznie pracować przy obserwowanym tempie ubytku. Zamiast opierać decyzje o wymianie czy naprawie na przybliżeniach, inżynierowie dysponują konkretną mapą rozkładu grubości, którą można porównywać z wynikami poprzednich inspekcji, żeby wyliczyć rzeczywistą szybkość korozji.
Gdzie stosuje się mapowanie korozji PAUT
Metoda sprawdza się przy inspekcji rurociągów, płaszczy i den zbiorników magazynowych, wymienników ciepła, kotłów energetycznych oraz przy kontroli jakości blach stalowych pod kątem rozwarstwień. Dwa szczególne zastosowania opisaliśmy w osobnych, bardziej szczegółowych artykułach:
- Korozja pod izolacją (CUI) – gdzie PAUT zwykle łączy się z metodami działającymi przez izolację (radiografia tangensowa, PEC, fale prowadzone) jako etap dokładnej weryfikacji po wstępnym typowaniu miejsc podejrzanych. Piszemy o tym w artykule porównującym metody wykrywania CUI oraz artykule o mechanizmie i strategii inspekcji CUI.
- Dna zbiorników magazynowych – gdzie mapowanie PAUT jest jedną z podstawowych metod oceny zgodnie z normami API 653 i EEMUA 159. Piszemy o tym szerzej w artykule o mapowaniu korozji den zbiorników.
Normy
Technikę PAUT reguluje norma PN-EN ISO 13588 (zautomatyzowana technika głowicy mozaikowej), a personel wykonujący i interpretujący badania powinien posiadać certyfikację zgodną z PN-EN ISO 9712 (poziom 2 lub 3). Konkretne kryteria akceptacji i częstotliwość inspekcji wynikają zwykle z normy właściwej dla danego typu urządzenia (np. PN-EN 13480 dla rurociągów, PN-EN 13445 dla zbiorników ciśnieniowych, API 653 dla zbiorników magazynowych) oraz z przepisów o dozorze technicznym.
Podsumowanie
Mapowanie korozji metodą PAUT daje znacznie pełniejszy obraz stanu technicznego powierzchni niż punktowy pomiar grubości – dzięki gęstej siatce danych i czytelnej wizualizacji C-scan pozwala wychwycić lokalne ubytki, które przy próbkowaniu punktowym łatwo przeoczyć, oraz dostarcza danych do strategii RBI i szacowania pozostałej żywotności elementu.
Potrzebujesz mapowania korozji dla swojej instalacji? Skontaktuj się z naszym zespołem – dobierzemy metodę (zautomatyzowaną lub ręczną) odpowiednią do geometrii Twojego obiektu.
 O autorze
Autorem artykułów publikowanych na blogu ULTRARENT jest Bartosz Żuberek, Prezes i właściciel firmy, od 18 lat zawodowo związany z branżą badań nieniszczących i kontroli jakości w przemyśle.