Oferta
Badania penetracyjne spoin i odlewów (PT)
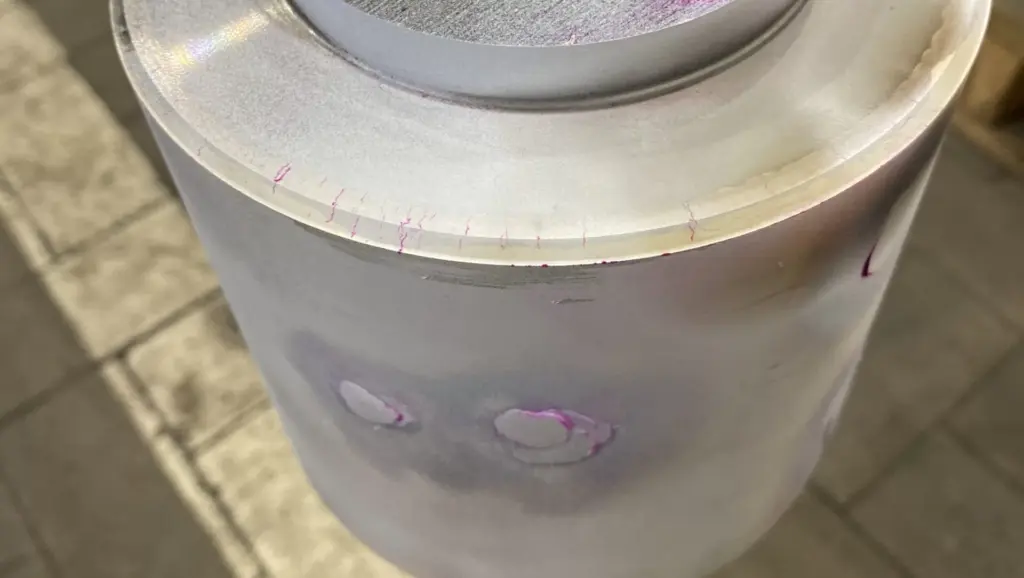
Badania penetracyjne (PT) spoin i odlewów to metoda NDT wykorzystywana do wykrywania niezgodności otwartych na powierzchnię, oparta na zjawisku kapilarnego wnikania penetrantu w szczeliny. Sprawdza się tam, gdzie badania magnetyczno-proszkowe nie mają zastosowania — na aluminium, tytanie i stalach austenitycznych. Wykonujemy badania penetracyjne zgodnie z PN-EN ISO 3452-1, na obiektach klienta w całej Polsce.
W skrócie:
Normy w badaniach penetracyjnych
Normy: badania penetracyjne realizujemy zgodnie z serią PN-EN ISO 3452: część 1 opisuje zasady ogólne metody, część 2 — wymagania dla materiałów penetracyjnych (w tym poziomy czułości systemu), część 3 — próbki odniesienia, część 4 — wymagania dla wyposażenia, a części 5 i 6 — badania w temperaturach podwyższonych i obniżonych.
Kryteria akceptacji wskazań w złączach spawanych określa PN-EN ISO 23277. Dla odlewów zastosowanie ma PN-EN 1371-1/2, a dla odkuwek stalowych — PN-EN 10228-2.
Warunki obserwacji — natężenie światła białego oraz intensywność promieniowania UV — reguluje PN-EN ISO 3059.
Personel posiada certyfikację zgodną z PN-EN ISO 9712, na poziomie 2 i 3.
Dlaczego warto zlecić nam badania penetracyjne?
W Ultrarent realizujemy badania w oparciu o obowiązujące normy, procedury oraz wymagania jakościowe zleceniodawcy. Dbamy o jednoznaczną interpretację, odpowiedni dobór systemu penetrant-wywoływacz oraz udokumentowanie ewentualnych wskazań. Dobrze zaplanowane badania PT minimalizują przestoje pracy urządzeń i instalacji oraz niewłaściwą interpretację wskazań pozornych.
W praktyce oznacza to:
Badania penetracyjne (PT)
Pęknięcia, pory i nieszczelności — widoczne tam, gdzie oko ich nie wychwyci.
Przebieg badania penetracyjnego krok po kroku
- Przygotowanie powierzchni — usunięcie farby, smarów, rdzy i zanieczyszczeń, które mogłyby zablokować wejście penetrantu w szczelinę lub wywołać wskazania pozorne.
- Naniesienie penetrantu i odczekanie wymaganego czasu wnikania.
- Usunięcie nadmiaru penetrantu z powierzchni — etap najbardziej wrażliwy na błąd, o czym niżej.
- Naniesienie wywoływacza — cienkiej warstwy, która wyciąga penetrant ze szczeliny z powrotem na powierzchnię.
- Obserwacja i ocena wskazań — w świetle białym lub UV, po upływie czasu wywoływania.
- Raport z lokalizacją i oceną wskazań względem kryteriów akceptacji.
Badania penetracyjne spoin
Najczęściej badania PT wykonujemy na złączach spawanych — tam, gdzie metoda magnetyczno-proszkowa nie działa (stal austenityczna, aluminium, stopy niklu i miedzi), albo tam, gdzie spoinę trzeba sprawdzić bez zasilania i ciężkiego sprzętu.
- Co badamy — lico i grań spoin czołowych, spoiny pachwinowe, strefę wpływu ciepła oraz miejsca po wyżłobieniu grani i naprawach spawalniczych.
- Kiedy — po ostygnięciu złącza i usunięciu żużla oraz rozprysków. Przy naprawach także po wyszlifowaniu wady, przed ponownym spawaniem.
- Przygotowanie lica — nierówności, rozpryski i zgorzelina dają tło i wskazania pozorne. W razie potrzeby lico się wygładza, uważając, by szlifowanie nie zasklepiło szczelin.
- Kryteria akceptacji — wskazania ocenia się według PN-EN ISO 23277. Poziom akceptacji dobiera się do wymaganego poziomu jakości złącza według PN-EN ISO 5817; powiązanie obu norm określa PN-EN ISO 17635.
W protokole zaznaczamy lokalizację wskazań na złączu, co ułatwia naprawę i badanie powtórne.
Czas wnikania i temperatura — parametry, które decydują o wyniku
Dwa parametry wpływają na wynik badania penetracyjnego bardziej niż cokolwiek innego, a bywają traktowane po macoszemu.
Czas wnikania penetrantu musi być na tyle długi, by ciecz zdążyła wniknąć w szczelinę — im drobniejsza i węższa niezgodność, tym dłużej to trwa. Zbyt krótki czas oznacza, że penetrant nie dotrze do dna pęknięcia i wskazanie w ogóle się nie pojawi. Wymagany czas zależy od rodzaju penetrantu, materiału i spodziewanego typu niezgodności, a określa go procedura badawcza.
Temperatura badanego elementu powinna mieścić się w zakresie przewidzianym przez normę — standardowo od 10 do 50 °C. Poza tym zakresem lepkość penetrantu zmienia się na tyle, że wyniki przestają być porównywalne. Badania w temperaturach podwyższonych lub obniżonych są możliwe, ale wymagają kwalifikacji procedury zgodnie z PN-EN ISO 3452-5 lub -6. W praktyce badania elementów bezpośrednio po spawaniu lub w mroźnych warunkach terenowych wymagają wcześniejszego uzgodnienia i przygotowania – nie da się ich wykonać „z marszu”.
Najczęstsze źródło błędu: usuwanie nadmiaru penetrantu
To etap, który w praktyce decyduje o wiarygodności całego badania. Usunięcie zbyt małej ilości penetrantu powoduje, że tło pozostaje zabarwione i maskuje realne wskazania. Usunięcie zbyt agresywne — z użyciem nadmiaru zmywacza lub zbyt silnego strumienia — wypłukuje penetrant również ze szczeliny, przez co niezgodność staje się niewidoczna.
Z tego powodu norma określa dopuszczalne sposoby usuwania nadmiaru, a doświadczenie operatora ma tu bezpośrednie przełożenie na wynik
Penetranty do badań spoin — system, nie pojedynczy środek
Penetranty do badań spoin stosujemy zawsze jako kompletny system: penetrant, zmywacz i wywoływacz od jednego producenta, z certyfikatem partii. Tylko wtedy znany jest poziom czułości systemu określony w PN-EN ISO 3452-2, a wynik badania można powtórzyć i obronić przed odbiorcą.
- Penetranty barwne — czerwony penetrant na białym wywoływaczu, ocena w świetle białym. Standard w badaniach terenowych i montażowych.
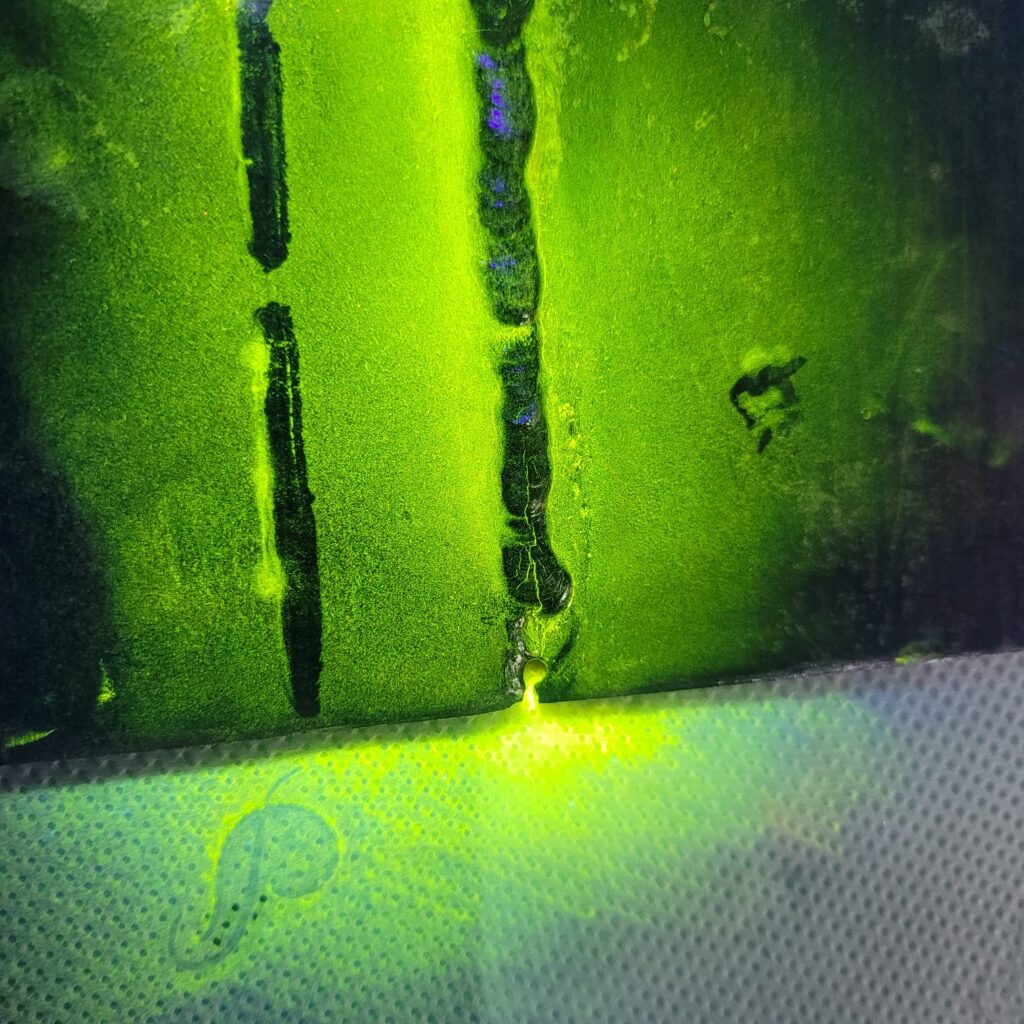
- Penetranty fluorescencyjne — świecące w promieniowaniu UV-A, ocena w zaciemnieniu. Wyższa czułość, stosowane przy elementach krytycznych i bardzo drobnych pęknięciach.
- Materiały o obniżonej zawartości halogenów i siarki — do badań stali austenitycznych, stopów niklu i tytanu, na których zwykła chemia mogłaby sprzyjać korozji.
Nie wiesz, którą technikę wybrać? Porównaliśmy je w artykule badania barwne czy fluorescencyjne — jak dobrać technikę PT.
Kiedy metoda penetracyjna jest najlepszym wyborem?
Metoda penetracyjna to jedno z najprostszych i najtańszych badań nieniszczących powierzchni. Sprawdza się najlepiej, gdy:
- badany materiał nie jest ferromagnetyczny — stal austenityczna, aluminium, miedź, tytan, stopy niklu,
- szukamy niezgodności otwartych na powierzchnię — pęknięć, porów, przyklejeń brzegowych, nieszczelności,
- dostęp jest tylko z jednej strony lub geometria jest złożona — króćce, naroża, spoiny pachwinowe,
- potrzebny jest szybki wynik na miejscu, bez zasilania i ciężkiego sprzętu.
Metoda penetracyjna nie wykryje wad wewnątrz spoiny ani w materiałach porowatych. Na stalach węglowych szybsze i czulsze na wady tuż pod powierzchnią są badania magnetyczno-proszkowe (MT), a wnętrze złącza sprawdzamy badaniami ultradźwiękowymi (UT) lub radiograficznymi (RT).
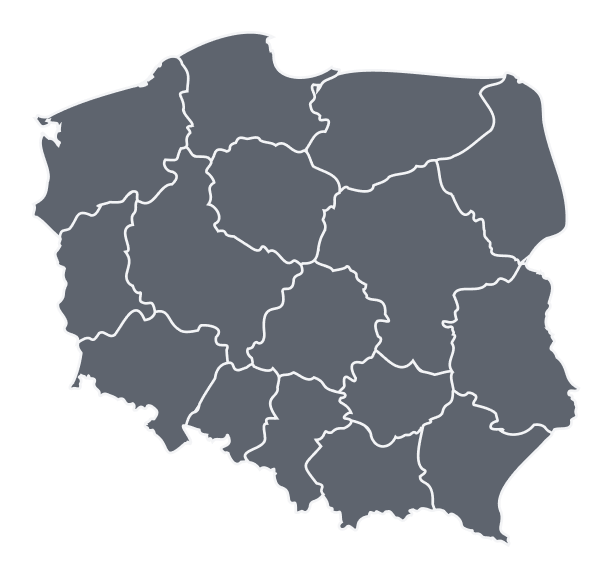
Działamy na terenie całej Polski – badania NDT w każdym województwie
ULTRARENT Sp. z o.o. to profesjonalne laboratorium badań nieniszczących (NDT), które realizuje usługi badawcze i inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie i od Dolnego Śląska po Podlasie. Dzięki szerokiemu zasięgowi działalności oraz wykwalifikowanej kadrze specjalistów oferujemy kompleksową obsługę zarówno dla średnich i dużych przedsiębiorstw, jak i dla mniejszych zakładów przemysłowych — we wszystkich województwach Polski
Lista województw które obsługujemy:
Zarezerwuj wizytę specjalisty
Zamów badania NDT na terenie całego kraju — od Pomorza po Podkarpacie!
Kiedy PT to za mało – metody uzupełniające
Badania penetracyjne (PT) jak wszystkie metody NDT nie są rozwiązaniem uniwersalnym. Metoda wykrywa wyłącznie nieciągłości otwarte na powierzchnię i wymaga odpowiedniego przygotowania powierzchni. W ULTRARENT oferujemy indywidualne podejście do klienta i pomagamy w doborze odpowiednich metod badawczych. Zaufaj ekspertom!
Możesz wykonać badania magnetyczno-proszkowe (MT)
MT to metoda NDT umożliwiająca wykrywanie nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych.
Metody powierzchniowe:
Badania wizualne (VT) to podstawowa metoda badań NDT polegająca na ocenie stanu technicznego powierzchni oraz geometrii elementu poprzez bezpośrednią obserwację lub obserwację z użyciem przyrządów optycznych (np. lup, endoskopów, kamer inspekcyjnych). W miejscach bez bezpośredniego dostępu wykonujemy również badania endoskopowe spoin.
Metoda umożliwia wykrywanie pęknięć powierzchniowych, korozji, porowatości oraz innych spawalniczych niezgodności powierzchniowych, błędów montażu oraz odchyłek geometrycznych.
Badania magnetyczno-proszkowe (MT) to metoda badań nieniszczących stosowana do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych takich jak stale węglowe i niskostopowe.
Metody objętościowe:
Badania radiograficzne (RT) to metoda NDT, w której promieniowanie rentgenowskie (X) lub gamma przenika przez badany element i tworzy obraz jego struktury wewnętrznej. Dzięki temu można szybko i wiarygodnie wykryć typowe niezgodności materiałowe w odlewach i złączach spawanych, takie jak pęknięcia, pęcherze gazowe, wtrącenia, pustki czy braki przetopu.
Radiografia cyfrowa w NDT obejmuje techniki DR (Digital Radiography) oraz CR (Computed Radiography), w których promieniowanie X lub gamma przenika przez element, a obraz wewnętrznej struktury rejestrowany jest na detektorze cyfrowym lub płycie obrazowej zamiast klasycznego filmu.
Badania ultradźwiękowe Phased Array (PAUT) to zaawansowana metoda NDT, w której wieloelementowa głowica ultradźwiękowa generuje wiązkę fal sterowaną elektronicznie pod wieloma kątami w jednym skanie, umożliwiając pełną objętościową ocenę spoin, odlewów i elementów konstrukcyjnych.
W badaniach ultradźwiękowych (UT) do badanego elementu wprowadza się falę ultradźwiękową za pomocą głowicy, a odbite sygnały analizuje się w celu wykrycia nieciągłości wewnętrznych. To najczęściej stosowana metoda objętościowa tam, gdzie badanie powierzchniowe nie wystarcza, a zastosowanie radiografii jest utrudnione.
Najczęściej zadawane pytania
Badania PT (badania penetracyjne) to badania nieniszczące, w których ciecz penetrująca wnika w nieciągłości otwarte na powierzchnię, a wywoływacz wyciąga ją z powrotem i tworzy widoczne wskazanie. Metoda jest opisana w normie PN-EN ISO 3452-1 i działa na wszystkich materiałach nieporowatych. Najczęściej stosujemy ją do kontroli złączy spawanych, a także odlewów i odkuwek.
Wyłącznie niezgodności otwarte na powierzchnię: pęknięcia, pory, przyklejenia brzegowe, kratery i nieszczelności. Wady wewnętrzne, takie jak brak przetopu czy żużel, wymagają badań ultradźwiękowych lub radiograficznych.
W praktyce najlepiej ujawniają się niezgodności wąskie i głębokie – pęknięcia zmęczeniowe, szlifierskie i technologiczne. Im większa objętość penetrantu zatrzyma się w szczelinie, tym wyraźniejsze będzie wskazanie po naniesieniu wywoływacza.
Trudniejsze do wykrycia są niezgodności płytkie i szerokie, z których penetrant łatwo wypłukać podczas usuwania nadmiaru. Nie wykryjemy też niezgodności zamkniętych obróbką mechaniczną – na przykład zakrytych przez rozwalcowanie materiału podczas szlifowania czy piaskowania. Z tego względu badanie PT wykonuje się przed operacjami, które mogłyby zamknąć wlot szczelin
Samo badanie odcinka spoiny trwa zwykle od kilkunastu minut do około godziny. Najdłużej trwają czas wnikania penetrantu i czas wywoływania, które określa procedura badawcza, a dłuższe odcinki badamy równolegle.
Tak. To główna przewaga metody PT nad badaniami magnetyczno-proszkowymi, które działają tylko na materiałach ferromagnetycznych. Przy stali austenitycznej i stopach niklu stosujemy penetranty o obniżonej zawartości halogenów i siarki.
W badaniach penetracyjnych barwnych wskazania są widoczne w świetle białym jako czerwone, kontrastowe „przebicie” na białym wywoływaczu. W technice fluorescencyjnej stosuje się obserwację w świetle UV, co zwykle zwiększa czułość badania i poprawia wykrywalność, ale wymaga bardziej restrykcyjnych warunków otoczenia (zaciemnienie, odpowiednie natężenie światła UV).
Norma PN-EN ISO 3452-2 definiuje ponadto poziomy czułości systemu penetracyjnego – od najniższego do bardzo wysokiego. Wyższy poziom oznacza zdolność wykrywania drobniejszych niezgodności, ale też większe wymagania co do czystości powierzchni i warunków badania.
Poziom czułości dobiera się do wymagań specyfikacji, a nie „na wszelki wypadek” – zbyt wysoki generuje nadmiar wskazań nieistotnych, które trzeba następnie ocenić i udokumentować. Szczegółowe porównanie obu technik opisujemy w artykule badania barwne czy fluorescencyjne.
Tak. W standardowych badaniach penetracyjnych wystarczy dostęp z jednej strony, pod warunkiem że po naniesieniu wywoływacza można prawidłowo obserwować badaną powierzchnię. Jeżeli dostęp jest ograniczony, konieczne może być zastosowanie innych metod badań. Dostęp z obu stron jest niezbędny tylko wtedy, gdy metodą penetracyjną bada się szczelność.
Badania PT wymagają czystej, odpowiednio przygotowanej powierzchni i nie nadają się do badania materiałów porowatych lub silnie chropowatych z powodu ryzyka wystąpienia wskazań pozornych. Metoda jest również wrażliwa na warunki badania (czas, temperatura, oświetlenie i natężenie UV) oraz wykrywa wyłącznie niezgodności wychodzące na powierzchnię.
Warto dodać dwa ograniczenia praktyczne. Po pierwsze, badanie nie nadaje się do powierzchni pokrytych powłoką – farba, lakier czy warstwa galwaniczna skutecznie blokują wejście penetrantu w szczelinę. Powłokę trzeba usunąć, co przy elementach eksploatowanych bywa kosztowne.
Po drugie, metoda pozostawia po sobie pozostałości penetrantu i wywoływacza, które przy niektórych materiałach – zwłaszcza stalach austenitycznych przeznaczonych do pracy w wysokich temperaturach – muszą zostać dokładnie usunięte. Wymagania dotyczące zawartości siarki i chlorowców w środkach penetracyjnych określa norma PN-EN ISO 3452-2.
Raport z badania z opisem techniki, użytego systemu penetracyjnego, warunków obserwacji oraz lokalizacją i oceną wskazań według PN-EN ISO 23277. Raport uzupełniamy szkicem lub zdjęciami wskazań i podpisuje go inspektor z certyfikatem PN-EN ISO 9712.
Technika i poziom czułości. Barwna czy fluorescencyjna, jaki poziom czułości systemu — wpływa na wykrywalność, wymagania wobec stanowiska i czas realizacji.
Norma i kryteria akceptacji. Samo „badanie wg ISO 3452” nie rozstrzyga o odbiorze – potrzebne jest wskazanie kryteriów, np. wg PN-EN ISO 23277 dla złączy spawanych.
Stan powierzchni. Kto odpowiada za usunięcie powłok malarskich i przygotowanie powierzchni — to często największa pozycja czasowa i kosztowa całego badania.
Temperatura elementu. Jeśli badanie ma się odbyć bezpośrednio po spawaniu lub w niskiej temperaturze, trzeba to zgłosić wcześniej — może wymagać kwalifikowanej procedury.
Wymagania czystości po badaniu. Przy elementach ze stali austenitycznych pracujących w wysokich temperaturach istotne bywa ograniczenie zawartości siarki i chlorowców w środkach oraz dokładne usunięcie pozostałości.
Tak. Nasze zespoły wyjeżdżają na budowy, do zakładów produkcyjnych i na instalacje w całym kraju. Skontaktuj się z nami, a ustalimy termin i zakres badań.

Uzyskaj Ofertę Zyskaj Czas i Ciągłość Produkcji
Dołącz do grona liderów przemysłu, którzy zaufali naszej technologii.
Masz pytania?
Skontaktuj się z nami

Zadowolonych klientów
-
Laboratorium badawcze uznane przez UDT – badania prowadzone według wymagań jakości dla obiektów poddozorowych i procesów krytycznych,
-
Mniej przestojów i ciągłość pracy – wczesne wykrywanie ogranicza ryzyko awarii i kosztownych zatrzymań
-
Szybka gotowość i krótki czas realizacji – sprawna logistyka, priorytetowe terminy, wyniki badań w ekspresowym tempie
-
Klasyczne i zaawansowane techniki badań NDT wykonywane przez zespół specjalistów z wieloletnim doświadczeniem