Oferta
Badania Ultradźwiękowe Total Focusing Method (TFM)
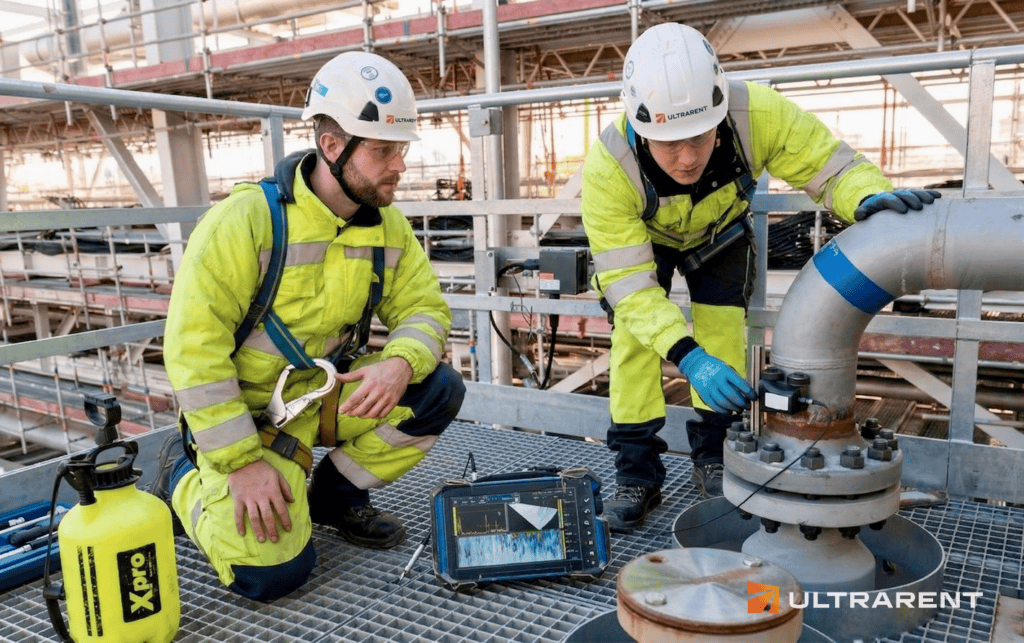
Badania ultradźwiękowe metodą Total Focusing Method (TFM) to zaawansowana technika NDT bazująca na przetwarzaniu pełnej macierzy danych (Full Matrix Capture, FMC), zebranych głowicą mozaikową. Algorytm ogniskuje wiązkę matematycznie w każdym punkcie obrazu, dając najwyższą dostępną dziś rozdzielczość obrazowania wewnętrznej struktury spoin, odlewów i elementów konstrukcyjnych. Wykonujemy badania TFM zgodnie z PN-EN ISO 23864, dla elementów o grubości od 3,2 mm, na obiektach klienta w całej Polsce.
W skrócie:
Stosowane Normy:
Normy: badania TFM złączy spawanych realizujemy zgodnie z PN-EN ISO 23864 (zastosowanie zautomatyzowanej techniki TFM i technik pokrewnych), obejmującą elementy o grubości od 3,2 mm. Norma definiuje cztery poziomy badania — A, B, C i D — z których każdy odpowiada innemu prawdopodobieństwu wykrycia niezgodności (POD); wybór poziomu wynika z odpowiedzialności konstrukcyjnej złącza i wymagań specyfikacji.
Ogólne zasady stosowania techniki FMC/TFM, niezależnie od rodzaju badanego obiektu, opisuje PN-EN ISO 23865. Warto wiedzieć, że norma ta wprost nie zawiera kryteriów akceptacji i w zakresie badania złączy spawanych odsyła do ISO 23864. Terminologię techniki definiuje PN-EN ISO 23243.
Personel posiada certyfikację zgodną z PN-EN ISO 9712, na poziomie 2 i 3.
Dlaczego badania TFM u nas?
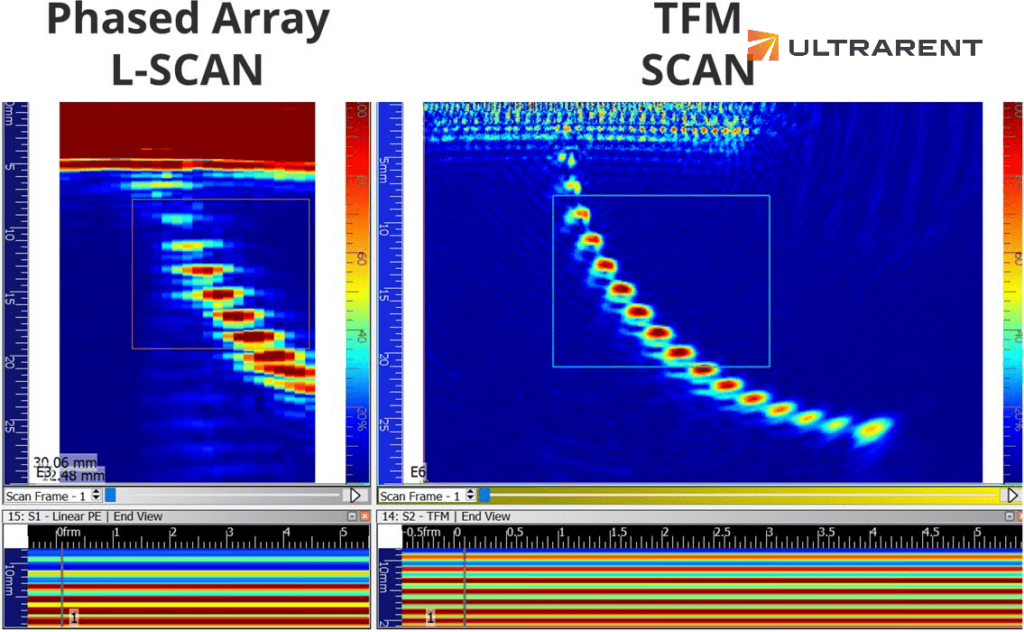
W Ultrarent stosujemy nowoczesne defektoskopy z akwizycją pełnej macierzy danych (FMC) i przetwarzaniem TFM, które umożliwiają uzyskanie znacznie dokładniejszego obrazu niż klasyczny PAUT w aplikacjach, gdzie kluczowe jest precyzyjne scharakteryzowanie i zwymiarowanie niezgodności o złożonym kształcie. W porównaniu z tradycyjnym PAUT uzyskujemy wyraźnie wyższą rozdzielczość obrazowania na każdej głębokości jednocześnie, bez konieczności doboru pojedynczego, stałego prawa ogniskowania, co minimalizuje ryzyko przeoczenia lub błędnego zwymiarowania niezgodności o nietypowej orientacji.
W praktyce oznacza to:
Badania ultradźwiękowe Total Focusing Method (TFM)
Pełna macierz danych i najwyższa rozdzielczość obrazu — precyzja tam, gdzie PAUT osiąga granicę możliwości.
Pełna macierz danych (FMC) — fundament techniki
Różnica między TFM a klasycznym PAUT zaczyna się już na etapie zbierania danych.
W standardowym badaniu PAUT elementy głowicy są wzbudzane grupowo, według z góry zdefiniowanych praw ogniskowania. Każde takie prawo daje jeden obraz, zogniskowany na określonej głębokości.
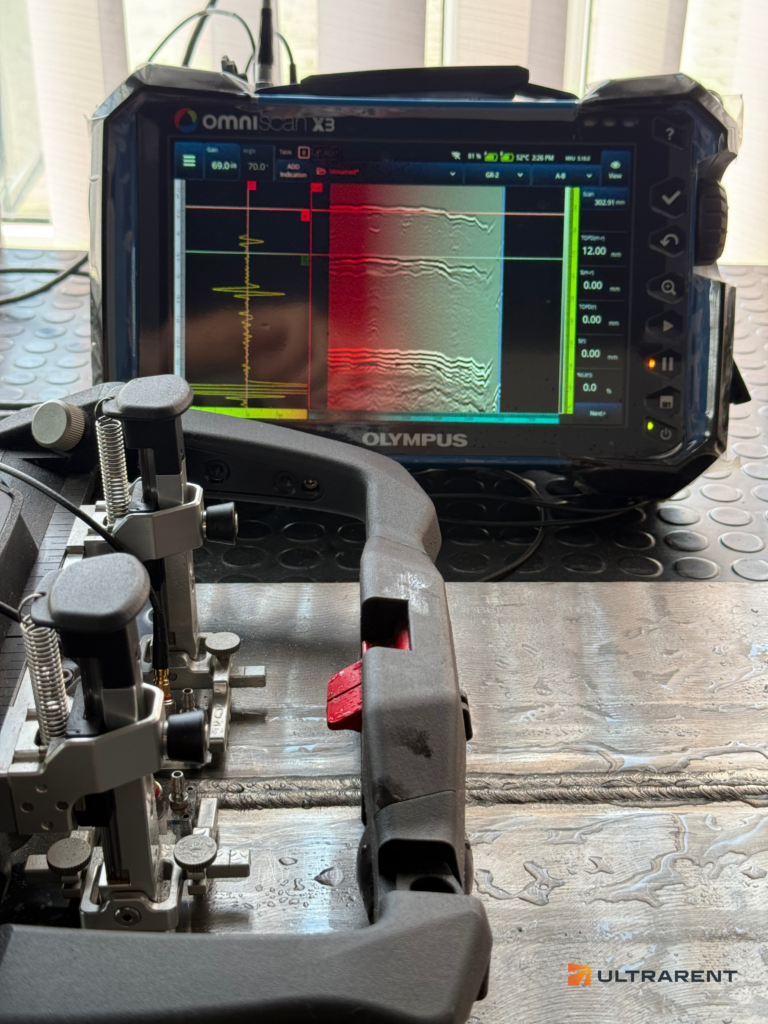
W technice Full Matrix Capture rejestracja przebiega inaczej: każdy element głowicy kolejno nadaje sygnał, a wszystkie pozostałe go odbierają. Przy głowicy 64-elementowej daje to 4096 niezależnych przebiegów czasowych z jednej pozycji. Ten komplet danych — właśnie „pełna macierz” — zawiera znacznie więcej informacji niż pojedynczy skan PAUT.
Algorytm TFM wykorzystuje następnie te dane, by obliczyć obraz zogniskowany w każdym punkcie obszaru zainteresowania. Stąd ostrość na całej głębokości, a nie tylko w strefie ogniskowej wiązki.
Jedna akwizycja, wiele ścieżek akustycznych
Ponieważ pełna macierz danych zawiera komplet informacji o przebiegu sygnałów, ten sam zestaw można przetworzyć w kilku trybach propagacji fali — na przykład L-L (fala podłużna w obie strony) czy T-T (fala poprzeczna), a także w trybach uwzględniających odbicie od przeciwległej ścianki.
Praktyczna konsekwencja jest istotna: tę samą niezgodność można zweryfikować z różnych ścieżek akustycznych bez ponownego skanowania obiektu. Jeśli wskazanie widoczne w jednym trybie budzi wątpliwości, operator sprawdza je w innym — korzystając z danych już zapisanych.
Przy badaniach na obiektach trudno dostępnych, gdzie powrót do elementu oznacza ponowne rusztowanie lub wyłączenie instalacji, ma to wymierną wartość.
Czego wymaga TFM
Technika ta stawia wyższe wymagania niż standardowy PAUT — warto o nich wiedzieć przy planowaniu badania.
Moc obliczeniowa. Przetworzenie pełnej macierzy danych na obraz wymaga znacznie większych zasobów niż standardowy skan. Przekłada się to na dłuższy czas analizy i wyższe wymagania wobec aparatury.
Jednorodność materiału. Norma ISO 23864 przewiduje zastosowanie przede wszystkim do materiałów izotropowych i jednorodnych — stali niskostopowych oraz stopów aluminium i tytanu. Materiały gruboziarniste i spoiny austenityczne można badać, ale wymaga to uwzględnienia dodatkowych postanowień normy i odpowiedniego przygotowania procedury.
Dostęp i przygotowanie powierzchni. Wymagania są zbliżone do PAUT: powierzchnia musi być gładka, oczyszczona z rozprysków i luźnej rdzy, zwykle oszlifowana.
Działamy na terenie całej Polski – badania NDT w każdym województwie
ULTRARENT Sp. z o.o. to profesjonalne laboratorium badań nieniszczących (NDT), które realizuje usługi badawcze i inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie i od Dolnego Śląska po Podlasie. Dzięki szerokiemu zasięgowi działalności oraz wykwalifikowanej kadrze specjalistów oferujemy kompleksową obsługę zarówno dla średnich i dużych przedsiębiorstw, jak i dla mniejszych zakładów przemysłowych — we wszystkich województwach Polski
Lista województw które obsługujemy:
Zarezerwuj wizytę specjalisty
Zamów inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie!
Proponowane metody zamienne
Badania TFM są niezwykle precyzyjne i często stosowane tam, gdzie standardowy PAUT nie daje wystarczającej rozdzielczości obrazu, ale wymagają większej mocy obliczeniowej aparatury oraz dobrego dostępu do powierzchni i odpowiedniego jej przygotowania. W Ultrarent doradzamy optymalne zastosowanie TFM w ramach kompleksowej strategii NDT – uzupełniając je innymi metodami, gdy kluczowe są wady powierzchniowe lub badanie musi objąć bardzo duże powierzchnie w krótkim czasie.
Możesz wykonać Badania ultrdźwiękowe (TOFD)
Technika ultradźwiękowa TOFD to jedna z metod badań nieniszczących stosowanych do kontroli spoin i złączy spawanych.
Zastąp badania TFM metodami objętościowymi:
Badania Phased Array to zaawansowana metoda NDT, w której wieloelementowa głowica ultradźwiękowa generuje wiązkę sterowaną elektronicznie pod wieloma kątami w jednym skanie, umożliwiając pełną objętościową ocenę spoin, odlewów i elementów konstrukcyjnych. To naturalna alternatywa dla TFM tam, gdzie nie jest wymagana najwyższa rozdzielczość obrazowania.
W radiografii cyfrowej DR i CR promieniowanie X lub gamma przenika przez element, a obraz jego struktury wewnętrznej rejestrowany jest na detektorze cyfrowym lub płycie obrazowej zamiast klasycznego filmu.
W badaniach ultradźwiękowych UT do badanego elementu wprowadza się falę ultradźwiękową za pomocą głowicy, a odbite sygnały analizuje się w celu wykrycia nieciągłości wewnętrznych.
Technika TOFD to precyzyjna, objętościowa metoda badań NDT wykorzystująca zjawisko dyfrakcji fal na krawędziach nieciągłości, co pozwala bardzo dokładnie zmierzyć wysokość wykrytego wskazania.
Metody uzupełniające (powierzchniowe)
Badania penetracyjne wykrywają niezgodności otwarte na powierzchnię, wykorzystując zjawisko kapilarnego wnikania penetrantu w szczeliny.
Badania magnetyczno-proszkowe wykrywają nieciągłości powierzchniowe i przypowierzchniowe w materiałach ferromagnetycznych, takich jak stale węglowe i niskostopowe.
Najczęściej zadawane pytania
TFM (Total Focusing Method) przetwarza dane zebrane głowicą mozaikową metodą pełnej macierzy (Full Matrix Capture – każdy element nadaje i odbiera sygnał od każdego innego), a następnie matematycznie ogniskuje wiązkę w każdym punkcie obrazu. W klasycznym PAUT obraz powstaje z ograniczonej liczby z góry zdefiniowanych praw ogniskowania, przez co wysoka rozdzielczość występuje głównie w strefie ogniskowej wiązki. TFM daje ostry obraz na całej badanej głębokości jednocześnie.
Warto uzupełnić to o skalę różnicy w ilości danych. Przy głowicy 64-elementowej pełna macierz zawiera 4096 niezależnych przebiegów czasowych z jednej pozycji głowicy — podczas gdy standardowy skan PAUT rejestruje ich kilkadziesiąt. To właśnie ten nadmiar informacji pozwala algorytmowi obliczyć ognisko w dowolnym punkcie obrazu.
Ceną za to jest większe zapotrzebowanie na moc obliczeniową oraz dłuższy czas przetwarzania. W praktyce oznacza to, że TFM stosuje się celowo — tam, gdzie rozdzielczość standardowego PAUT okazuje się niewystarczająca — a nie jako domyślną technikę do każdego badania.
TFM precyzyjnie ujawnia i wymiarowuje pęknięcia, braki przetopu, przyklejenia, wtrącenia żużla oraz porowatość – szczególnie o nieregularnym lub złożonym kształcie, gdzie standardowy PAUT może dawać obraz trudniejszy do jednoznacznej interpretacji. Metoda sprawdza się też przy niezgodnościach o nietypowej orientacji względem wiązki.
Szczególną przewagę TFM ma przy niezgodnościach położonych blisko siebie. W standardowym obrazie PAUT dwa oddzielne reflektory oddalone o kilka milimetrów mogą zlewać się w jedno wskazanie — co prowadzi albo do zawyżenia rozmiaru wady, albo do błędnej oceny jej charakteru. Ogniskowanie w każdym punkcie obrazu pozwala je rozdzielić.
Ma to bezpośrednie przełożenie na decyzję odbiorową: pojedyncze, drobne wskazania mogą mieścić się w kryteriach akceptacji, podczas gdy jedno wskazanie o sumarycznej długości — już nie.
Wtedy, gdy standardowy PAUT nie daje wystarczającej pewności co do charakteru lub rzeczywistej wielkości wskazania, a projekt wymaga najwyższej dostępnej precyzji wymiarowania. TFM bywa też pomocny przy rozróżnieniu blisko położonych względem siebie reflektorów, które w standardowym obrazie mogłyby zlewać się w jedno wskazanie.
W praktyce najczęstszy scenariusz wygląda tak: badanie PAUT wykrywa wskazanie, ale jego obraz nie pozwala jednoznacznie stwierdzić, czy to pęknięcie kwalifikujące do naprawy, czy nieszkodliwe wtrącenie. TFM służy wtedy do rozstrzygnięcia wątpliwości, zanim podjęta zostanie kosztowna decyzja o wycięciu i przespawaniu złącza.
Drugim typowym zastosowaniem są elementy o szczególnie wysokiej odpowiedzialności konstrukcyjnej, gdzie specyfikacja z góry wymaga najwyższej dostępnej rozdzielczości obrazowania.
W wielu przypadkach tak – szczególnie gdy wykonanie RT jest utrudnione lub niepożądane ze względu na promieniowanie jonizujące i konieczność wyznaczania stref bezpieczeństwa. Ostateczna decyzja zależy jednak od kodu projektowego, specyfikacji klienta i kryteriów akceptacji dla danego złącza.
Tak – powierzchnia musi być gładka i czysta, aby zapewnić stabilne sprzężenie akustyczne. Wymagania są zbliżone do klasycznego badania UT i PAUT: konieczne jest usunięcie rozprysków spawalniczych, luźnej rdzy i zanieczyszczeń, a zwykle także oszlifowanie badanej powierzchni.
Tak. Norma regulująca metodę (PN-EN ISO 23864) obejmuje elementy o grubości minimalnej 3,2 mm, a odpowiedni dobór parametrów akwizycji pozwala uzyskać wiarygodne wyniki również dla cieńszych konstrukcji rur i blach.
Przetwarzanie pełnej macierzy danych wymaga większej mocy obliczeniowej niż standardowy PAUT, co przekłada się na dłuższy czas analizy i wyższe wymagania sprzętowe. Metoda wymaga też dobrego dostępu do powierzchni oraz doświadczonego personelu do konfiguracji i interpretacji wyników.
Istotne jest również ograniczenie materiałowe. Norma ISO 23864 przewiduje zastosowanie techniki przede wszystkim do materiałów izotropowych i jednorodnych — stali niskostopowych oraz stopów aluminium i tytanu. Materiały gruboziarniste oraz spoiny austenityczne można badać, ale wymaga to uwzględnienia dodatkowych postanowień normy i odpowiedniego przygotowania procedury badawczej.
Warto też pamiętać, że TFM jest techniką półautomatyczną lub zautomatyzowaną — wymaga skanera i enkodera drogi, a nie prowadzenia głowicy ręcznie. Wpływa to na wymagania wobec dostępu do elementu.
Wyniki zapisywane są w postaci pełnej macierzy danych (FMC) oraz przetworzonego obrazu TFM. Dane można analizować, archiwizować i ponownie przetwarzać w dowolnym momencie – również przy innych ustawieniach obrazowania niż zastosowane podczas samego badania. Raport zawiera interpretację wyników oraz dokumentację umożliwiającą integrację z systemem jakości i planami kontroli.
Norma PN-EN ISO 23864 definiuje cztery poziomy badania, z których każdy odpowiada innemu prawdopodobieństwu wykrycia niezgodności (POD). Poziomy różnią się między innymi gęstością pokrycia objętości złącza, liczbą wymaganych trybów propagacji fali oraz zakresem dokumentowania.
Zasada jest prosta: wyższy poziom oznacza większą pewność wykrycia, ale też dłuższy czas badania i analizy. Dobór poziomu nie powinien więc wynikać z zasady „im wyżej, tym lepiej”, lecz z odpowiedzialności konstrukcyjnej złącza i wymagań specyfikacji.
W praktyce poziom badania powinien zostać ustalony przed rozpoczęciem prac i zapisany w procedurze — razem z kryteriami akceptacji. Chętnie doradzimy w doborze odpowiedniego poziomu do Waszego projektu.
Poziom badania i kryteria akceptacji. Samo „badanie TFM” nie rozstrzyga o odbiorze — potrzebne jest wskazanie poziomu badania (A, B, C lub D) wg PN-EN ISO 23864 oraz kryteriów oceny wskazań.
Materiał elementu. Przy spoinach austenitycznych i materiałach gruboziarnistych badanie jest możliwe, ale wymaga dodatkowych postanowień normy i przygotowania procedury — warto zgłosić to przy zapytaniu.
Uzasadnienie wyboru TFM. Jeśli nie ma konkretnego powodu, dla którego standardowy PAUT nie wystarczy, warto rozważyć tę tańszą i szybszą technikę. Chętnie pomożemy ocenić, która sprawdzi się w Waszym przypadku.
Dostęp do elementu. TFM wymaga prowadzenia skanera z enkoderem — potrzebna jest przestrzeń pozwalająca na jego swobodny przesuw wzdłuż całego badanego obszaru.
Forma danych wyjściowych. Czy potrzebujecie wyłącznie raportu, czy również surowych danych FMC — umożliwiających ponowne przetworzenie obrazu w przyszłości, na przykład przy porównaniu z kolejnym badaniem.

Uzyskaj Ofertę Zyskaj Czas i Ciągłość Produkcji
Dołącz do grona liderów przemysłu, którzy zaufali naszej technologii.
Masz pytania?
Skontaktuj się z nami

Zadowolonych klientów
-
Laboratorium badawcze uznane przez UDT – badania prowadzone według wymagań jakości dla obiektów poddozorowych i procesów krytycznych,
-
Mniej przestojów i ciągłość pracy – wczesne wykrywanie ogranicza ryzyko awarii i kosztownych zatrzymań
-
Szybka gotowość i krótki czas realizacji – sprawna logistyka, priorytetowe terminy, wyniki badań w ekspresowym tempie
-
Klasyczne i zaawansowane techniki badań NDT wykonywane przez zespół specjalistów z wieloletnim doświadczeniem