Oferta
Badania wizualne (VT) spoin i złączy spawanych
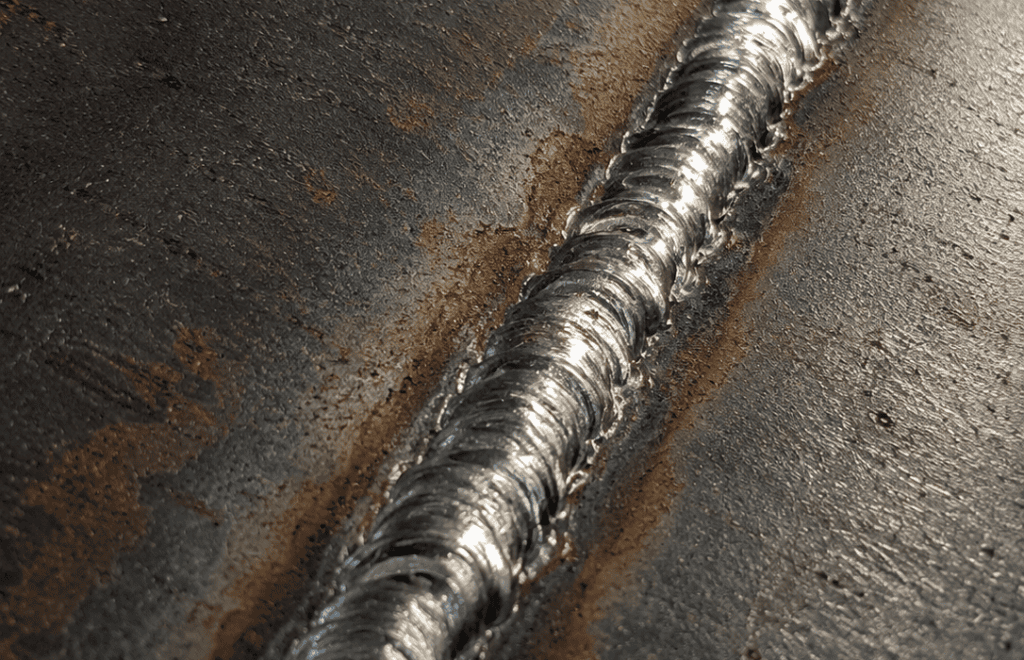
Badania wizualne spoin (VT) to podstawowa metoda badań nieniszczących, w której ocenia się stan powierzchni i geometrię złącza przez bezpośrednią obserwację lub z użyciem przyrządów optycznych: lup, endoskopów i kamer inspekcyjnych. Wykonujemy badania wizualne złączy spawanych zgodnie z PN-EN ISO 17637, jako inspekcję bezpośrednią i zdalną (RVT), na obiektach klienta w całej Polsce.
W skrócie:
Normy w badaniach wizualnych spoin
Normy: badania wizualne złączy spawanych realizujemy zgodnie z PN-EN ISO 17637, określającą zarówno metodykę, jak i konkretne warunki obserwacji. Zasady ogólne badań wizualnych, niezależnie od rodzaju wyrobu, opisuje PN-EN 13018.
Ocena wykrytych niezgodności odbywa się według poziomów jakości zdefiniowanych w PN-EN ISO 5817 (dla stali) lub PN-EN ISO 10042 (dla aluminium). Warto pamiętać o podziale ról: ISO 17637 mówi, jak przeprowadzić badanie, natomiast to ISO 5817 rozstrzyga, czy wykryta niezgodność kwalifikuje złącze do naprawy.
Wymagania dla przyrządów pomocniczych stosowanych przy badaniu określa PN-EN ISO 3058.
Personel posiada certyfikację zgodną z PN-EN ISO 9712, na poziomie 2 i 3.
Dlaczego warto zlecić nam badania wizualne VT?
Badania wizualne przynoszą najlepsze efekty, gdy są wykonywane w sposób powtarzalny — według przygotowanych wcześniej procedur i przy zapewnieniu odpowiednich warunków badania. Wybierając nas, stawiasz na doświadczonych inspektorów i diagnostykę prowadzoną zgodnie z wymaganiami normy PN-EN ISO 17637.
W praktyce oznacza to:
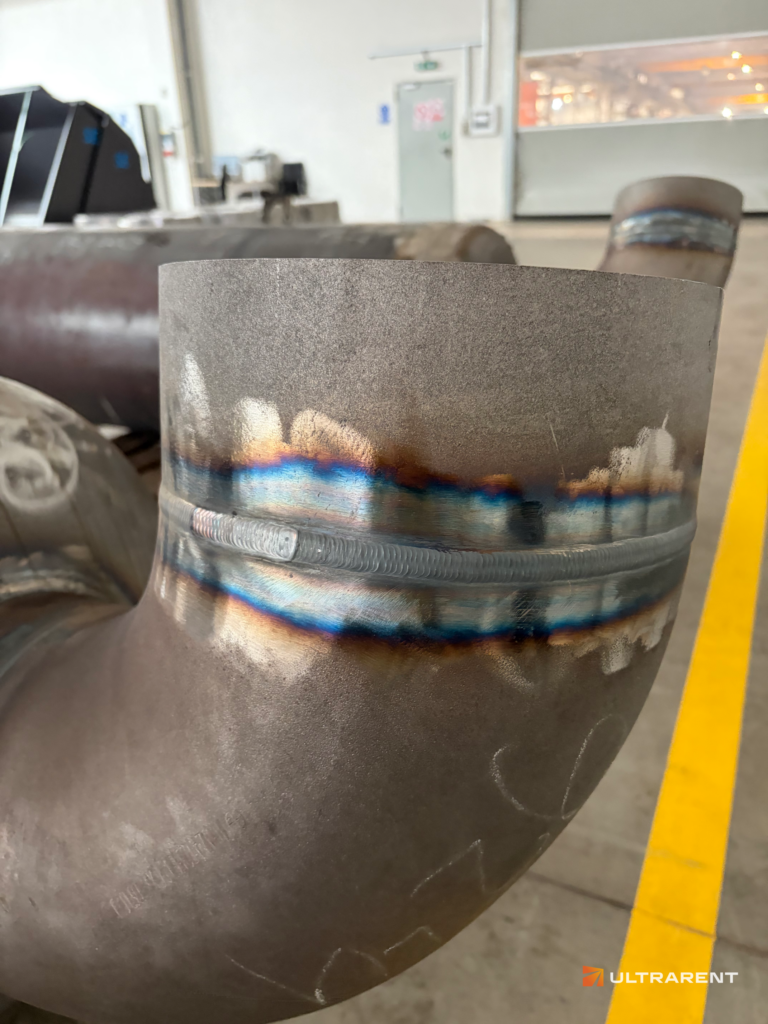
Pęknięcia, korozja i błędy montażu widoczne od razu
Bez specjalistycznego sprzętu – na każdym etapie budowy i eksploatacji
Trzy warunki, od których zależy wiarygodność badania
Badanie wizualne bywa niedoceniane właśnie dlatego, że wydaje się proste. W rzeczywistości jego wiarygodność stoi na trzech konkretnych, mierzalnych warunkach określonych w normie PN-EN ISO 17637:
- Natężenie oświetlenia — minimum 350 lx na badanej powierzchni, przy czym norma zaleca 500 lx dla lepszej widoczności drobnych niezgodności.
- Odległość obserwacji — nie większa niż 600 mm od badanej powierzchni.
- Kąt obserwacji — co najmniej 30° względem badanej powierzchni.
To nie są zalecenia, lecz wymagania — ich udokumentowanie stanowi element protokołu z badania. Dlatego w wyposażeniu inspektora znajduje się luksomierz, pozwalający zweryfikować rzeczywiste natężenie oświetlenia na stanowisku, a nie polegać na ocenie „na oko”.
Wyposażenie do badań wizualnych spoin
Dobry wzrok to punkt wyjścia, ale nie wystarczy do wydania powtarzalnego wyniku. Standardowe wyposażenie obejmuje:
- spoinomierze — do pomiaru geometrii spoiny: wysokości nadlewu, głębokości podtopień, grubości spoiny pachwinowej
- lupy o powiększeniu zwykle od 2× do 10×
- luksomierz — do potwierdzenia wymaganego natężenia oświetlenia
- suwmiarki i szczelinomierze — do pomiarów wymiarowych i kontroli szczelin przed spawaniem
- przenośne źródła światła — zapewniające wymagane warunki obserwacji w terenie
Przy badaniu zdalnym (RVT) dochodzą boroskopy, wideoendoskopy i kamery inspekcyjne — opisujemy je w sekcji o badaniach endoskopowych poniżej.
Badanie VT spoin przed, w trakcie i po spawaniu
- Przed spawaniem — kontrola przygotowania złącza: ukosowania, szczelin, czystości i osiowości brzegów. Błąd wykryty tutaj kosztuje najmniej – poprawa przygotowania jest znacznie tańsza niż wycięcie i przespawanie gotowej spoiny.
- W trakcie spawania — ocena kolejnych ściegów i międzyściegowego oczyszczenia, szczególnie przy spoinach wielowarstwowych.
- Po spawaniu — końcowa ocena lica i grani jako podstawa odbioru.
- Podczas eksploatacji — przeglądy okresowe rurociągów, zbiorników i konstrukcji nośnych pod kątem korozji i pęknięć zmęczeniowych.
Badania endoskopowe spoin – badania wizualne zdalne (RVT)
Gdy do badanego miejsca nie ma bezpośredniego dostępu, wykonujemy badania wizualne zdalne (RVT), nazywane też badaniami endoskopowymi. Obraz z wnętrza elementu przekazują wtedy boroskopy, wideoendoskopy z przegubową końcówką lub kamery inspekcyjne, a inspektor ocenia go na ekranie w czasie rzeczywistym.
Gdzie stosujemy badania endoskopowe spoin:
- wnętrza rurociągów — ocena grani spoin obwodowych od strony wewnętrznej, niedostępnej po zakończeniu spawania
- zbiorniki, kotły i wymienniki ciepła — kontrola spoin i powierzchni pod kątem korozji, erozji i pęknięć
- odlewy i elementy z kanałami wewnętrznymi — ocena powierzchni niedostępnych dla oka
- maszyny i urządzenia — przeglądy bez demontażu, co skraca przestój
Zasady badań zdalnych określa PN-EN 13018. Kluczowy warunek jest prosty: zastosowany układ optyczny musi zapewniać rozdzielczość nie gorszą niż przy obserwacji bezpośredniej. Każda inspekcja RVT jest rejestrowana w formie zdjęć lub nagrania wideo, które trafiają do raportu jako dowód stanu technicznego w chwili badania.
Kiedy wystarczą badania wizualne spoin?
Badanie wizualne wykonuje się zawsze, ale nie zawsze jest ono jedynym wymaganym badaniem. O tym, czy VT wystarczy, decyduje dokumentacja: norma wyrobu, klasa wykonania konstrukcji albo specyfikacja klienta.
W programie kontroli VT jest zawsze pierwszym krokiem. Nie ma sensu zlecać kosztownego badania radiograficznego elementu, którego niezgodność widać gołym okiem – złącza, które nie przeszły inspekcji wizualnej, zwykle nie są kierowane do dalszych badań.
Badania wizualne zwykle wystarczą, gdy:
- konstrukcja stalowa jest wykonywana w klasie EXC1 według PN-EN 1090-2, dla której norma wymaga badań wizualnych spoin, a nie dodatkowych badań NDT,
- specyfikacja lub umowa przewiduje wyłącznie kontrolę wizualną,
- ocenia się przygotowanie złącza przed spawaniem albo kolejne ściegi w trakcie spawania.
Badania wizualne nie wystarczą, gdy:
- konstrukcja jest w klasie EXC2 lub wyższej — PN-EN 1090-2 wymaga wtedy określonego zakresu dodatkowych badań NDT,
- chodzi o urządzenia ciśnieniowe, rurociągi lub zbiorniki, dla których przepisy i normy wyrobu wymagają badań objętościowych,
- trzeba wykluczyć wady wewnętrzne — brak przetopu, przyklejenia, żużel, pory wewnątrz spoiny.
Jakie niezgodności da się wykryć okiem, opisaliśmy w artykule wady spoin wykrywane w badaniu wizualnym. Jeśli nie wiesz, czy w Twoim przypadku VT wystarczy, zapytaj nas — sprawdzimy dokumentację i zaproponujemy zakres badań.
Działamy na terenie całej Polski – badania NDT w każdym województwie
ULTRARENT Sp. z o.o. to profesjonalne laboratorium badań nieniszczących (NDT), które realizuje usługi badawcze i inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie i od Dolnego Śląska po Podlasie. Dzięki szerokiemu zasięgowi działalności oraz wykwalifikowanej kadrze specjalistów oferujemy kompleksową obsługę zarówno dla średnich i dużych przedsiębiorstw, jak i dla mniejszych zakładów przemysłowych — we wszystkich województwach Polski
Lista województw które obsługujemy:
Zarezerwuj wizytę specjalisty
Zamów badania inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie!
Kiedy VT to za mało
Badania VT nie zawsze są wystarczające. Metoda w naturalny sposób ogranicza się wyłącznie do niezgodności widocznych na powierzchni i wymaga możliwości obserwacji badanego obszaru. Zapraszamy do kontaktu z naszymi ekspertami w celu omówienia szczegółów inspekcji.
Możesz wykonać badania nieniszczące NDT
W przemyśle nie ma miejsca na przypadek. Jakość spoin, elementów ciśnieniowych i konstrukcji stalowych musi być potwierdzona rzetelnie, powtarzalnie i zgodnie z wymaganiami technicznymi.
Metody badań powierzchniowych:
Badania magnetyczno-proszkowe (MT) to metoda badań nieniszczących stosowana do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych takich jak stale węglowe i niskostopowe.
Badania penetracyjne (PT) to metoda badań NDT wykorzystywana do wykrywania niezgodności otwartych na powierzchnię, oparta na zjawisku kapilarnego wnikania penetrantu w szczeliny.
Metody badań objętościowych:
Badania radiograficzne (RT) to metoda NDT, w której promieniowanie rentgenowskie (X) lub gamma przenika przez badany element i tworzy obraz jego struktury wewnętrznej. Dzięki temu można szybko i wiarygodnie wykryć typowe niezgodności materiałowe w odlewach i złączach spawanych, takie jak pęknięcia, pęcherze gazowe, wtrącenia, pustki czy braki przetopu.
Badania ultradźwiękowe (UT) to metoda NDT, w której do badanego elementu wprowadza się falę ultradźwiękową za pomocą głowicy, a odbite sygnały analizuje się w celu wykrycia nieciągłości wewnętrznych i powierzchniowych.
Badania ultradźwiękowe Phased Array (PAUT) to zaawansowana metoda NDT, w której wieloelementowa głowica ultradźwiękowa generuje wiązkę fal sterowaną elektronicznie pod wieloma kątami w jednym skanie, umożliwiając pełną objętościową ocenę spoin, odlewów i elementów konstrukcyjnych.
Najczęściej zadawane pytania
Badania VT to podstawowa metoda badań nieniszczących złączy spawanych i pierwszy etap każdej kontroli spoin. Inspektor ogląda lico i grań spoiny w określonych warunkach oświetlenia, odległości i kąta obserwacji, mierzy jej geometrię spoinomierzem i porównuje wykryte niezgodności z wymaganym poziomem jakości.
Badanie wykonuje się bezpośrednio lub zdalnie – przy użyciu endoskopów i kamer inspekcyjnych.
Sposób wykonania badania określa PN-EN ISO 17637. Ocenę niezgodności prowadzi się według poziomów jakości z PN-EN ISO 5817 dla stali lub PN-EN ISO 10042 dla aluminium, a ogólne zasady badań wizualnych opisuje PN-EN 13018.
Najlepiej wykrywane są niezgodności powierzchniowe oraz wizualne oznaki degradacji: pęknięcia wychodzące na powierzchnię, korozja, wżery, uszkodzenia mechaniczne i niezgodności geometryczne. Niezgodności podpowierzchniowe wymagają z reguły zastosowania objętościowych metod, takich jak UT czy RT.
W złączach spawanych VT pozwala zidentyfikować w szczególności: podtopienia (wcięcia brzegowe wzdłuż lica), nieprawidłową geometrię lica – zbyt duży lub zbyt mały nadlew, asymetrię, nierównomierność – porowatość powierzchniową, wypływki, pęknięcia krateru oraz brak przetopu w grani, o ile grań jest dostępna do obserwacji.
Badaniem obejmuje się nie tylko samą spoinę, ale również strefę wpływu ciepła (SWC) oraz materiał rodzimy w jej sąsiedztwie – to tam często inicjują się pęknięcia.
Pełny przegląd wad spoin z przyczynami i kryteriami oceny opisujemy w artykule Wady spoin wykrywane w badaniu wizualnym.
Badania wizualne bezpośrednie oznaczają nieprzerwaną drogę optyczną od oka kontrolera do badanego obszaru, natomiast zdalne wykorzystują dodatkowe narzędzia i urządzenia (np. boroskopy, wideoskopy, kamery) do miejsc trudno dostępnych. Badania wizualne zdalne są kluczowe podczas inspekcji wewnątrz zbiorników, rurociągów oraz innych ograniczonych przestrzeni, gdzie nie da się wykonać bezpośredniej obserwacji.
Warto wiedzieć, że wymagania normowe dotyczące odległości i kąta obserwacji – do 600 mm i co najmniej 30° – odnoszą się do badania bezpośredniego. Przy badaniu zdalnym norma stawia inny warunek: zastosowany układ optyczny musi zapewniać rozdzielczość nie gorszą niż przy obserwacji bezpośredniej.
Często tak, o ile da się zapewnić odpowiednie warunki obserwacji wymagane normą lub procedurą. Gdy geometria, kształt lub ograniczony dostęp uniemożliwiają spełnienie wymagań, stosuje się rozwiązania zdalne (RVT) albo sięga po inne metody badań NDT.
Wynik badania opisuje się w raporcie wraz z lokalizacją oraz oceną wykrytych niezgodności względem wymaganych kryteriów akceptacji. Raport uzupełnia się szkicami lub dokumentacją fotograficzną. W przypadku badań wizualnych zdalnych (RVT) obraz rejestruje się w formie zdjęć lub nagrania wideo.
Metoda VT wykrywa głównie wskazania powierzchniowe i nie zastępuje metod wykrywania nieciągłości wewnętrznych. Skuteczność badań wizualnych zależy od warunków badania, takich jak oświetlenie, kąt obserwacji i dostęp. Metoda jest w dużej mierze uzależniona od kompetencji personelu, dlatego warto postawić na certyfikowany i doświadczony zespół.
Istotnym ograniczeniem jest też próg widoczności. VT nie wykryje bardzo drobnych pęknięć powierzchniowych, które mieszczą się poniżej zdolności rozdzielczej oka lub zastosowanego przyrządu optycznego. Do ich wykrycia służą badania penetracyjne (PT) lub – dla materiałów ferromagnetycznych – badania magnetyczno-proszkowe (MT), które ujawniają niezgodności niewidoczne przy zwykłej obserwacji.
Różnicą jest powtarzalność i udokumentowanie.
Zwykłe oględziny to subiektywna ocena — bez określonych warunków obserwacji, bez kryteriów akceptacji i bez zapisu, który dałoby się zweryfikować później.
Badanie wizualne (VT) jako metoda NDT wymaga natomiast: udokumentowanych warunków badania (oświetlenie, odległość, kąt), oceny wykrytych niezgodności względem konkretnych kryteriów akceptacji — najczęściej poziomów jakości wg PN-EN ISO 5817 — oraz wykonania przez personel certyfikowany zgodnie z PN-EN ISO 9712.
W praktyce oznacza to, że wynik badania VT jest dokumentem, który można przedstawić przy odbiorze technicznym lub audycie. Oględziny takiego statusu nie mają.
Norma i poziom jakości. Samo „badanie wg ISO 17637” nie rozstrzyga o odbiorze – potrzebne jest wskazanie poziomu jakości, najczęściej B, C lub D wg PN-EN ISO 5817.
Etap kontroli. Czy badanie ma objąć przygotowanie złącza przed spawaniem, kontrolę międzyoperacyjną, czy wyłącznie ocenę końcową.
Warunki na obiekcie. Czy w miejscu badania da się zapewnić wymagane oświetlenie i dostęp – jeśli nie, konieczne może być badanie zdalne (RVT) lub doświetlenie stanowiska.
Zakres dokumentacji. Czy wymagana jest dokumentacja fotograficzna lub zapis wideo z inspekcji zdalnej.
Poziom certyfikacji inspektora. Dla samodzielnej oceny i sporządzania raportów wymagany jest poziom 2 lub 3 wg ISO 9712.
Badania, których wynik jest podstawą odbioru, wykonuje personel z certyfikatem VT według PN-EN ISO 9712. Nasi inspektorzy mają certyfikację na poziomie 2 i 3. Skontaktuj się z nami, aby ustalić termin.

Uzyskaj Ofertę Zyskaj Czas i Ciągłość Produkcji
Dołącz do grona liderów przemysłu, którzy zaufali naszej technologii.
Masz pytania?
Skontaktuj się z nami

Zadowolonych klientów
-
Laboratorium badawcze uznane przez UDT – badania prowadzone według wymagań jakości dla obiektów poddozorowych i procesów krytycznych,
-
Mniej przestojów i ciągłość pracy – wczesne wykrywanie ogranicza ryzyko awarii i kosztownych zatrzymań
-
Szybka gotowość i krótki czas realizacji – sprawna logistyka, priorytetowe terminy, wyniki badań w ekspresowym tempie
-
Klasyczne i zaawansowane techniki badań NDT wykonywane przez zespół specjalistów z wieloletnim doświadczeniem