Wady spoin i niezgodności spawalnicze wykrywane w badaniu wizualnym
Większość niezgodności spawalniczych, które decydują o odbiorze złącza, widać na powierzchni. Podtopienie, nadmierny nadlew czy pęknięcie krateru doświadczony inspektor rozpozna jeszcze przed wykonaniem jakiegokolwiek badania objętościowego. Dlatego ocena wizualna jest pierwszym etapem kontroli spoin, a znajomość typowych wad pozwala spawaczom i kontrolerom jakości reagować, zanim problem trafi do odbioru.
W tym artykule opisujemy najczęstsze wady spoin widoczne gołym okiem: jak wyglądają, skąd się biorą i jak ocenia się je według norm.
Niezgodność czy wada spoiny? Ważne rozróżnienie
W języku potocznym każdą nieprawidłowość w spoinie nazywa się wadą. Normy posługują się jednak precyzyjniejszym pojęciem niezgodności spawalniczej. Niezgodność to każde odstępstwo od idealnej spoiny, np. niewielka porowatość czy lekka asymetria. Wadą staje się dopiero niezgodność, która przekracza kryteria akceptacji i dyskwalifikuje złącze.
To rozróżnienie ma praktyczne znaczenie: ta sama niezgodność może być dopuszczalna w konstrukcji wykonywanej na poziomie jakości D i niedopuszczalna na poziomie B.
Jak klasyfikuje się wady spoin
Dwie normy tworzą wspólny język dla spawaczy, inspektorów i odbiorców:
- PN-EN ISO 6520-1 – klasyfikuje niezgodności spawalnicze i nadaje im numery referencyjne. Dzięki temu „podtopienie ciągłe” ma ten sam kod (5011) w protokole w Polsce, Niemczech i Hiszpanii.
- PN-EN ISO 5817 – określa poziomy jakości dla złączy spawanych ze stali: B (wysoki), C (średni) i D (niski). Dla każdej niezgodności podaje, czy i w jakim zakresie jest dopuszczalna na danym poziomie.
Norma ISO 6520-1 dzieli niezgodności na sześć grup: pęknięcia (1xx), pustki (2xx), wtrącenia stałe (3xx), przyklejenia i braki przetopu (4xx), niezgodności kształtu i wymiarów (5xx) oraz niezgodności różne (6xx). W badaniu wizualnym wykrywa się przede wszystkim niezgodności z grup 1, 2, 5 i 6, o ile wychodzą na powierzchnię.
Pęknięcia
Pęknięcia (grupa 100) to najgroźniejsze niezgodności spawalnicze. Są miejscem koncentracji naprężeń, z którego pod wpływem obciążeń zmiennych może rozwinąć się pęknięcie zmęczeniowe prowadzące do zniszczenia konstrukcji. W ISO 5817 pęknięcia traktowane są najostrzej ze wszystkich niezgodności.
Na powierzchni spoiny można zaobserwować:
- pęknięcia wzdłużne – biegnące wzdłuż osi spoiny, często w jej środku,
- pęknięcia poprzeczne – prostopadłe do osi spoiny, mogą przechodzić do materiału rodzimego,
- pęknięcia kraterowe – w kraterze na końcu spoiny, często w kształcie gwiazdki.
Typowe przyczyny: zbyt szybkie stygnięcie, wysoka zawartość wodoru (wilgotne elektrody lub topnik), nieodpowiedni materiał dodatkowy, duże naprężenia w złączu sztywno utwierdzonym, nieprawidłowe zakończenie spoiny bez wypełnienia krateru.
Ważne: badanie wizualne wykryje tylko pęknięcia, które są wystarczająco szerokie, by je zobaczyć. Drobne pęknięcia powierzchniowe ujawniają dopiero badania penetracyjne (PT) lub magnetyczno-proszkowe (MT).
Podtopienia (wcięcia brzegowe)
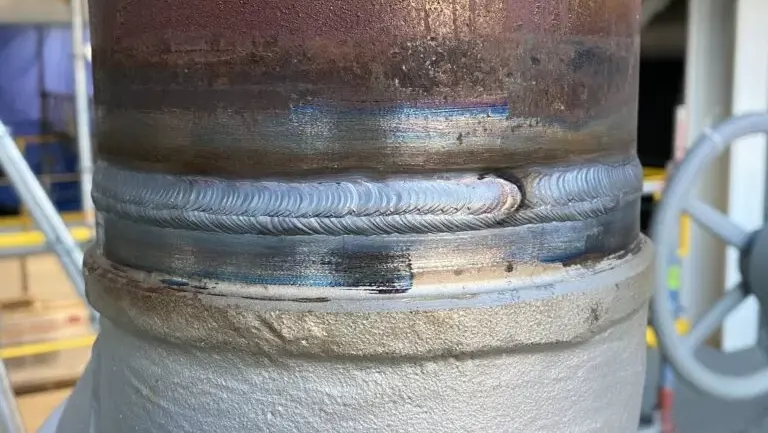
Podtopienie (5011 – ciągłe, 5012 – przerywane) to rowek wtopiony w materiał rodzimy wzdłuż brzegu lica spoiny. Zmniejsza przekrój nośny złącza i działa jak karb, dlatego jest jedną z najczęściej ocenianych niezgodności przy odbiorze.
Typowe przyczyny: zbyt wysokie natężenie prądu, za duża prędkość spawania, nieprawidłowy kąt prowadzenia uchwytu lub elektrody, zbyt długi łuk.
Jak się ocenia: inspektor mierzy głębokość podtopienia spoinomierzem i porównuje ją z dopuszczalną wartością dla wymaganego poziomu jakości. Dopuszczalna głębokość zależy od grubości materiału i jest wyraźnie mniejsza na poziomie B niż na poziomie D.
Porowatość powierzchniowa
Pory powierzchniowe (2017) to pęcherze gazowe, które zakrzepły w spoinie i wychodzą na jej powierzchnię. Pojedyncze pory widoczne na licu często sygnalizują, że w objętości spoiny jest ich więcej, co jest wskazaniem do badań objętościowych.
Typowe przyczyny: niewystarczająca osłona gazowa (przeciąg, zbyt mały lub zbyt duży przepływ gazu), zanieczyszczenia na brzegach (rdza, olej, farba, wilgoć), zawilgocone materiały dodatkowe.
Niezgodności kształtu lica
Ta grupa obejmuje wszystkie odstępstwa od prawidłowej geometrii spoiny. Większość z nich ocenia się pomiarowo spoinomierzem:
- nadmierny nadlew (502) – lico wystaje zbyt wysoko ponad powierzchnię materiału rodzimego, tworząc ostre przejście, które koncentruje naprężenia,
- nadmierna wypukłość spoiny pachwinowej (503),
- niecałkowite wypełnienie rowka (511) – lico leży poniżej powierzchni materiału rodzimego, co zmniejsza przekrój spoiny,
- nawis (506) – nadmiar stopiwa nachodzący na materiał rodzimy bez stopienia się z nim,
- nadmierna asymetria spoiny pachwinowej (512) – nierówne długości ramion spoiny,
- przesunięcie liniowe (507) – brzegi łączonych elementów nie leżą w jednej płaszczyźnie.
Typowe przyczyny: nieprawidłowe parametry spawania, zła technika układania ściegów, niedokładne przygotowanie i zestawienie złącza.
Braki przetopu i niezgodności grani
Jeśli grań spoiny jest dostępna do obserwacji, badanie wizualne pozwala ocenić:
- brak przetopu (402) – spoiwo nie przetopiło całej grubości złącza, a w grani widać niestopione brzegi,
- nadmierny wypływ grani (504) – nadmiar stopiwa po stronie grani,
- wklęśnięcie grani (515) – grań leży poniżej powierzchni materiału rodzimego,
- przepalenie (510) – otwór w spoinie powstały przez wypłynięcie jeziorka spawalniczego.
W rurociągach grań spoin obwodowych jest po spawaniu niedostępna z zewnątrz. Ocenia się ją wtedy od środka, za pomocą endoskopu, w ramach badania wizualnego zdalnego (RVT).
Typowe przyczyny: za mała szczelina lub za duży próg w przygotowaniu złącza, zbyt niskie natężenie prądu, zbyt duża prędkość spawania (brak przetopu); odwrotne parametry prowadzą do nadmiernego wypływu i przepaleń.
Rozpryski, przypalenia i ślady zajarzenia łuku
Niezgodności z grupy 600 bywają lekceważone, a niektóre z nich są groźniejsze, niż wyglądają:
- przypadkowe zajarzenie łuku (601) – ślad po zajarzeniu łuku poza rowkiem spawalniczym. W miejscu zajarzenia materiał gwałtownie się nagrzewa i stygnie, co może prowadzić do lokalnego utwardzenia i mikropęknięć, szczególnie w stalach o podwyższonej wytrzymałości,
- rozpryski (602) – krople stopiwa przyklejone do materiału rodzimego; utrudniają malowanie i dalsze badania,
- ślady szlifowania i skuwania (604, 605) – miejscowe zmniejszenie grubości materiału po obróbce.
Których wad nie wykryje badanie wizualne
Ocena wizualna ma naturalne ograniczenia. Nie wykryje:
- niezgodności wewnętrznych – pęcherzy, wtrąceń żużla i przyklejeń wewnątrz spoiny; do tego służą badania ultradźwiękowe (UT) i radiograficzne (RT),
- bardzo drobnych pęknięć powierzchniowych poniżej progu widoczności – tu stosuje się PT lub MT,
- niezgodności w miejscach niedostępnych, jeśli nie zastosuje się sprzętu do badań zdalnych.
Dlatego badanie wizualne jest pierwszym, ale rzadko jedynym etapem kontroli. Jego wynik pomaga zdecydować, które miejsca i jakimi metodami trzeba zbadać dalej.
Najczęściej zadawane pytania
Czy każda niezgodność dyskwalifikuje spoinę? Nie. O tym, czy niezgodność jest dopuszczalna, decyduje poziom jakości wskazany w dokumentacji (najczęściej B, C lub D wg PN-EN ISO 5817). Ta sama niezgodność może być akceptowalna w jednej konstrukcji i niedopuszczalna w innej.
Czy wady spoin można naprawić? Większość tak. Niezgodności kształtu (np. nadlew, rozpryski) usuwa się zwykle szlifowaniem, a podtopienia i niecałkowite wypełnienie – przez dospawanie. Pęknięcia i braki przetopu wymagają zazwyczaj wycięcia wadliwego fragmentu i ponownego spawania według zatwierdzonej technologii naprawy. Po naprawie złącze bada się ponownie.
Kto może oceniać wady spoin w badaniu wizualnym? Ocenę, która ma być podstawą odbioru, wykonuje personel certyfikowany zgodnie z PN-EN ISO 9712, zwykle na poziomie 2 lub 3.
Potrzebujesz oceny spoin na obiekcie?
Wykonujemy badania wizualne VT spoin zgodnie z PN-EN ISO 17637 – bezpośrednie i zdalne, z oceną według wymaganego poziomu jakości i pełną dokumentacją fotograficzną. Działamy w całej Polsce.
 O autorze
Autorem artykułów publikowanych na blogu ULTRARENT jest Bartosz Żuberek, Prezes i właściciel firmy, od 18 lat zawodowo związany z branżą badań nieniszczących i kontroli jakości w przemyśle.