
Oferta
Badania Ultradźwiękowe Phased Array (PAUT)
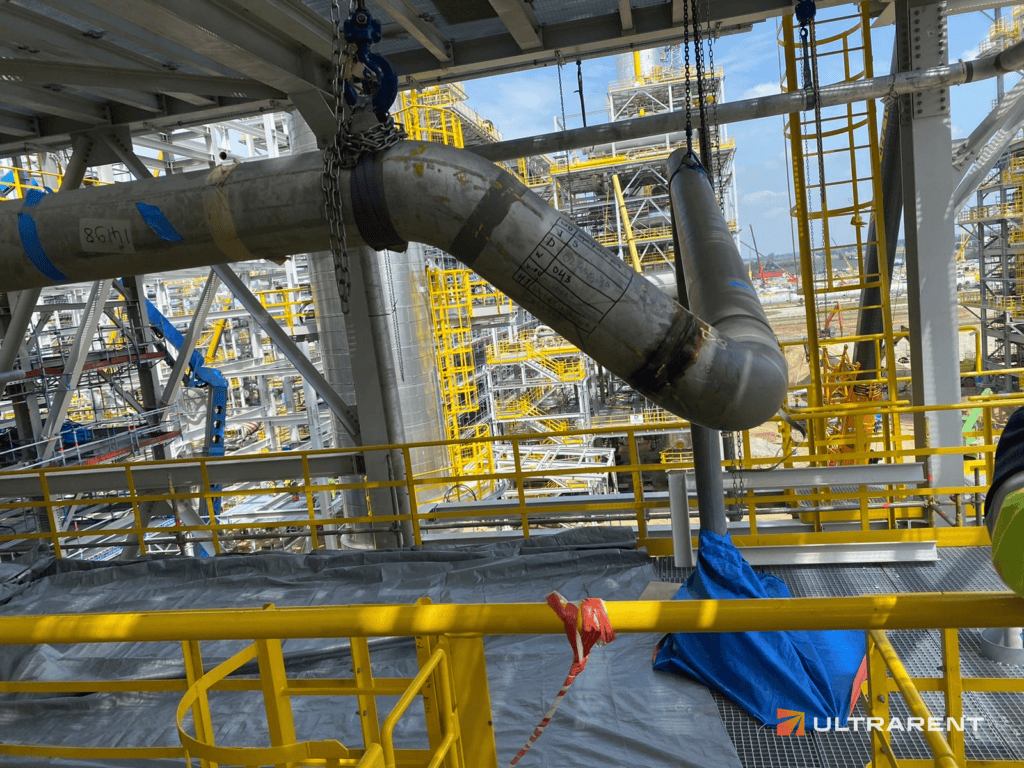
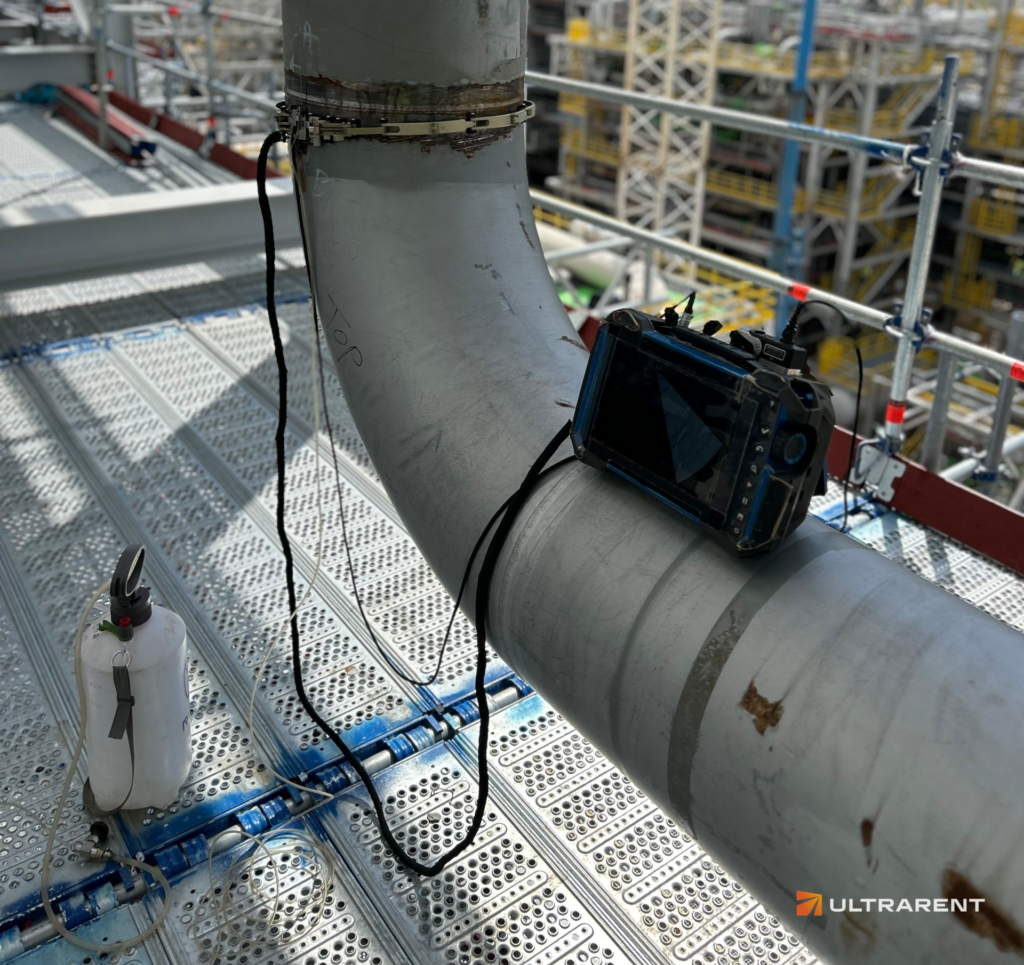
Badania ultradźwiękowe Phased Array (PAUT) to zaawansowana metoda NDT, w której wieloelementowa głowica ultradźwiękowa generuje wiązkę fal sterowaną elektronicznie pod wieloma kątami w jednym skanie, umożliwiając pełną objętościową ocenę spoin, odlewów i elementów konstrukcyjnych. Wykonujemy badania PAUT zgodnie z PN-EN ISO 13588, a dla elementów cienkościennych o grubości od 3,2 do 8 mm — zgodnie z PN-EN ISO 20601. Działamy na obiektach klienta w całej Polsce.
W skrócie:
Stosowane Normy:
Normy: badania Phased Array złączy spawanych realizujemy zgodnie z PN-EN ISO 13588 (zautomatyzowana technika głowicy mozaikowej), która opisuje metodykę badania, wymagania wobec aparatury oraz sposób dokumentowania wyników. Kryteria akceptacji wskazań określa PN-EN ISO 19285. Dla elementów cienkościennych o grubości od 3,2 do 8 mm — typowej dla rur kotłowych — zastosowanie ma osobna para norm: PN-EN ISO 20601 (technika badania) i PN-EN ISO 4761 (akceptacja, odpowiadająca poziomom jakości z PN-EN ISO 5817).
Warto znać podział ról między tymi normami: normy techniczne mówią, jak przeprowadzić badanie, ale nie rozstrzygają o akceptacji. O tym, czy wykryte wskazanie dyskwalifikuje złącze, decyduje zawsze osobna norma akceptacyjna — ISO 19285 lub ISO 4761. Zamawiając badanie, warto wskazać obie normy z danej pary.
Wymagania dla aparatury typu Phased Array — w tym liniowość praw opóźnień poszczególnych kanałów — określa PN-EN ISO 18563-1. Personel posiada certyfikację zgodną z PN-EN ISO 9712, na poziomie 2 i 3.
Dlaczego PAUT u nas?
W Ultrarent stosujemy nowoczesne defektoskopy PAUT z całą gamą głowic wieloprzetwornikowych, które umożliwiają zastąpienie klasycznych metod UT i RT w wielu aplikacjach, gdzie wymagana jest wysoka dokładność, pełny zapis danych i szybka analiza na miejscu. W porównaniu z tradycyjnym badaniem UT skanujemy do 10 x szybciej, wraz z pokryciem całej objętości spoiny i zachowaniem wysokiej czułości badania co minimalizuje przestoje i ryzyka błędnej oceny.
W praktyce oznacza to:
Badania Ultradźwiękowe Phased Array (PAUT)
Wielokątowa wiązka i pełny zapis danych — tam, gdzie klasyczne UT i RT już nie wystarczają.
Skąd bierze się przewaga PAUT
W klasycznym badaniu ultradźwiękowym głowica ma jeden przetwornik generujący wiązkę pod stałym kątem. Chcąc zbadać złącze pod różnymi kątami, operator musi wymieniać głowice i powtarzać przejścia.
Głowica mozaikowa PAUT składa się z wielu niezależnych elementów piezoelektrycznych — w praktyce od 16 do 128 w jednym module. Każdy z nich jest wzbudzany z osobnym, kontrolowanym opóźnieniem rzędu nanosekund. Odpowiednio dobrane opóźnienia sprawiają, że fale z poszczególnych elementów sumują się w określonym kierunku i na określonej głębokości.
Dzięki temu kąt padania i ognisko wiązki zmienia się elektronicznie, bez przesuwania głowicy. Jedno przejście skanera pokrywa cały wymagany zakres kątów — stąd zarówno szybkość badania, jak i pełniejsze pokrycie objętości złącza.
Co widzi operator: S-scan, B-scan i C-scan
Klasyczne UT daje pojedynczy sygnał A-scan — wykres amplitudy echa w funkcji czasu dla jednej pozycji głowicy. Interpretacja wymaga przeliczania odczytu na rzeczywiste położenie wskazania w materiale.
PAUT generuje obrazy przekrojowe, które znacznie ułatwiają ocenę bezpośrednio na obiekcie:
- S-scan (skan sektorowy) — przekrój złącza widziany jednocześnie pod wieloma kątami, z naniesionym konturem spoiny
- B-scan — przekrój wzdłuż linii skanowania, pokazujący profil na całej długości przejścia
- C-scan — widok z góry, pozwalający szybko zlokalizować wskazanie na długości złącza
Wszystkie powstają z tych samych danych, rejestrowanych podczas jednego przejścia. Dzięki enkoderowi drogi każdy sygnał jest przypisany do konkretnego położenia na spoinie.
Kalibracja i wymagania wobec personelu
PAUT wymaga większego przygotowania niż klasyczne UT. Przed badaniem konieczne jest ustawienie praw opóźnień dla poszczególnych elementów głowicy, kalibracja na wzorcach odniesienia oraz — co najważniejsze — ustawienie czułości badania.
Sama aparatura nie zastępuje kompetencji. Interpretacja obrazu sektorowego wymaga rozróżnienia wskazań istotnych od odbić geometrycznych — od lica spoiny, grani czy zmiany przekroju — a to zależy wprost od doświadczenia operatora.
Dlatego badania PAUT wykonuje i interpretuje personel z certyfikacją PN-EN ISO 9712 na poziomie 2 lub 3, a normy dla aparatury typu Phased Array określa PN-EN ISO 18563-1.
Działamy na terenie całej Polski – badania NDT w każdym województwie
ULTRARENT Sp. z o.o. to profesjonalne laboratorium badań nieniszczących (NDT), które realizuje usługi badawcze i inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie i od Dolnego Śląska po Podlasie. Dzięki szerokiemu zasięgowi działalności oraz wykwalifikowanej kadrze specjalistów oferujemy kompleksową obsługę zarówno dla średnich i dużych przedsiębiorstw, jak i dla mniejszych zakładów przemysłowych — we wszystkich województwach Polski
Lista województw które obsługujemy:
Zarezerwuj wizytę specjalisty
Zamów inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie!

Proponowane metody zamienne
Żadna metoda NDT nie jest uniwersalna. PAUT wymaga dobrego dostępu do powierzchni, jej odpowiedniego przygotowania oraz wykwalifikowanego personelu do kalibracji i interpretacji danych. Tam, gdzie kluczowe są niezgodności powierzchniowe lub geometria elementu utrudnia skanowanie, dobieramy metody uzupełniające. Doradzimy optymalny zestaw badań dla Twojego projektu.
Możesz wykonać radiografię cyfrową (DR)
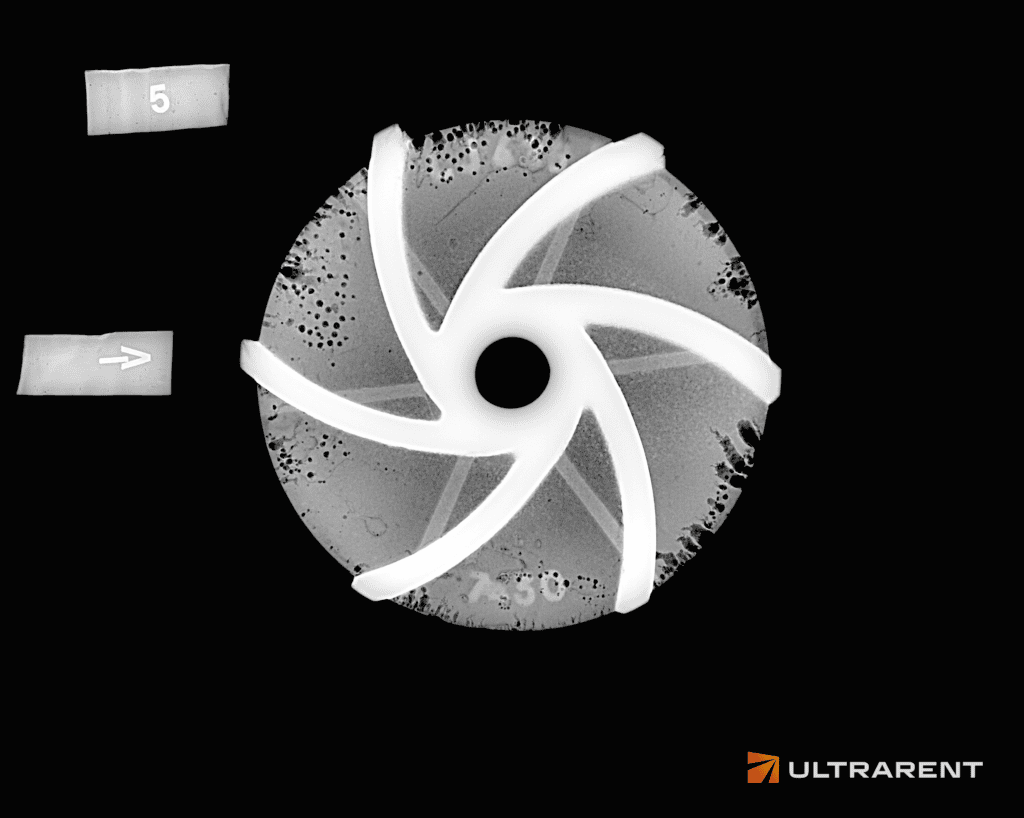
Radiografia cyfrowa w NDT obejmuje techniki DR i CR, w których promieniowanie X lub gamma przenika przez badany element, a jego wewnętrzna struktura jest rejestrowana cyfrowo za pomocą detektora lub płyty obrazowej, zamiast na klasycznym filmie.
Zastąp badania PAUT metodami objętościowymi:
Badania radiograficzne (RT) to metoda NDT, w której promieniowanie rentgenowskie (X) lub gamma przenika przez badany element i tworzy obraz jego struktury wewnętrznej.
Dzięki temu można szybko i wiarygodnie wykryć typowe niezgodności materiałowe w odlewach i złączach spawanych, takie jak pęknięcia, pęcherze gazowe, wtrącenia, pustki czy braki przetopu.
Badania ultradźwiękowe (UT) to metoda NDT, w której do badanego elementu wprowadza się falę ultradźwiękową za pomocą głowicy, a odbite sygnały analizuje się w celu wykrycia nieciągłości wewnętrznych i powierzchniowych.
Badania ultradźwiękowe TOFD (Time of FlightDiffraction) to wysoko precyzyjna, objętościowa technika badań NDT służąca do wykrywania i pomiaru niezgodności w złączach spawanych i elementach stalowych. Technika TOFD wykorzystuje zjawisko dyfrakcji fal ultradźwiękowych na krawędziach nieciągłości umożliwiając ich detekcję i dokładne wymiarowanie.
Metody uzupełniające (powierzchniowe)
Badania penetracyjne (PT) to metoda badań NDT wykorzystywana do wykrywania niezgodności otwartych na powierzchnię, oparta na zjawisku kapilarnego wnikania penetrantu w szczeliny.
rn
Badania magnetyczno-proszkowe (MT) to metoda badań nieniszczących stosowana do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych takich jak stale węglowe i niskostopowe.
rn
rn
Najczęściej zadawane pytania
PAUT wykorzystuje wieloelementową głowicę, w której impulsy wyzwalane są z kontrolowanymi opóźnieniami, tworząc wiązkę sterowaną elektronicznie pod wieloma kątami w jednym skanie – co daje obrazy sektorowe i C-scan lub B-scan zamiast pojedynczych A-scan. Metoda daje pełniejszy obraz stanu spoiny oraz eliminuje konieczność stosowania promieniowania jonizującego, co znacząco ułatwia organizację pracy.
Drugim powodem rosnącej popularności jest pełny zapis cyfrowy badania. Dane ze skanowania można archiwizować i analizować ponownie po latach — bez ponownego dostępu do elementu i bez powtarzania inspekcji. Przy przeglądach okresowych pozwala to porównać stan wskazania z poprzednim badaniem i ocenić, czy niezgodność się rozwija.
To jednocześnie odpowiedź na wymagania audytowe: raport PAUT zawiera nie tylko wniosek, ale też surowe dane, które można niezależnie zweryfikować.
PAUT dobrze ujawnia pęknięcia, braki przetopu, przyklejenia, wtrącenia żużla i porowatość dzięki wielokątowej inspekcji i zaawansowanej wizualizacji. Metoda jest szczególnie skuteczna przy spoinach grubościennych i o złożonej geometrii, gdzie klasyczne UT wymaga zastosowania wielu głowic o różnych kątach wprowadzenia wiązki.
Szczególną przewagę PAUT ma przy niezgodnościach płaskich o niekorzystnej orientacji — przyklejeniach bocznych ścianek i brakach przetopu. W klasycznym UT wykrycie takiej wady wymaga trafienia wiązką pod właściwym kątem, co przy stałym kącie głowicy bywa kwestią przypadku. Skanowanie w zakresie 40°–75° znacznie zwiększa prawdopodobieństwo wykrycia (POD).
To samo dotyczy wymiarowania. Obraz sektorowy pozwala ocenić nie tylko obecność wskazania, ale też jego położenie i rozciągłość w przekroju złącza — co ma bezpośrednie znaczenie przy ocenie względem kryteriów akceptacji.
W wielu przypadkach tak – szczególnie gdy nie jest możliwe wyłączenie urządzeń z użytkowania, wyznaczenie stref ochronnych lub wymagany jest natychmiastowy wynik. O tym, czy PAUT może zastąpić RT, decyduje jednak kod projektowy, specyfikacja klienta oraz kryteria akceptacji dla danego złącza – w części projektów obie metody nadal się uzupełniają. Chętnie doradzimy, które rozwiązanie sprawdzi się w Twoim przypadku.
PAUT jest znacznie szybsze – jedno przejście skanera pokrywa zakres kątów (z reguły w zakresie 40°–75°), co eliminuje konieczność stosowania wielu głowic o różnych kątach.
Warto jednak doprecyzować, skąd bierze się oszczędność czasu. Samo skanowanie jest szybsze, ale przygotowanie badania trwa dłużej niż przy klasycznym UT — kalibracja, ustawienie praw opóźnień i konfiguracja skanera wymagają więcej czasu.
Przewaga PAUT rośnie więc wraz z liczbą złączy do zbadania. Przy pojedynczej spoinie różnica bywa niewielka; przy kilkudziesięciu złączach obwodowych rurociągu jest już bardzo wyraźna.
Tak, powierzchnia musi być gładka i czysta, aby zapewnić dobre sprzężenie akustyczne. Metoda jest wrażliwa na nierówności, powłoki czy osady, które mogą zakłócać transmisję fali. Przygotowanie jest podobne do klasycznego UT i wymaga oszlifowania badanej powierzchni.
PAUT nie wymaga natomiast wyznaczania specjalnych stref ani stosowania barier ochronnych, co ułatwia prowadzenie inspekcji w ciągu pracy personelu spawalniczego.
Tak, nowoczesne systemy PAUT pozwalają na skuteczną kontrolę zarówno grubych, jak i cienkościennych elementów – już od kilku milimetrów grubości ścianki. Dzięki regulacji parametrów wiązki można dobrać ustawienia zapewniające wysoką rozdzielczość i wiarygodne wyniki nawet dla delikatnych konstrukcji rur czy blach.
Dla elementów cienkościennych obowiązuje osobna para norm. Technikę badania opisuje PN-EN ISO 20601, obejmująca grubości od 3,2 do 8 mm — czyli typowy zakres ścianek rur kotłowych. Norma definiuje dwa poziomy badania: „C” dla sytuacji standardowych i „D” dla zastosowań szczególnych, przy których dopuszczalne jest wyjście poza ten zakres grubości.
Co istotne, ISO 20601 nie zawiera kryteriów akceptacji — stwierdza to wprost. Poziomy akceptacji dla wskazań wykrytych tą techniką określa PN-EN ISO 4761, powiązana z poziomami jakości z PN-EN ISO 5817. Przy zamawianiu badania elementów cienkościennych warto więc wskazać obie normy, inaczej wynik nie będzie rozstrzygał o odbiorze.
Wyniki zapisywane są w postaci cyfrowych danych skanowania, które mogą być analizowane, archiwizowane i odtwarzane w dowolnym momencie.
Raport zawiera interpretację wyników oraz dokumentację umożliwiającą integrację z systemem jakości i planami kontroli.
Obie techniki wykorzystują głowicę mozaikową, ale różnią się sposobem tworzenia obrazu.
W PAUT obraz powstaje z ograniczonej liczby z góry zdefiniowanych praw ogniskowania. Oznacza to, że wysoka rozdzielczość występuje przede wszystkim w strefie ogniskowej wiązki — a poza nią stopniowo spada.
W TFM (Total Focusing Method) system zbiera pełną macierz danych (FMC), w której każdy element głowicy nadaje i odbiera sygnał od każdego innego, a następnie algorytm ogniskuje wiązkę matematycznie w każdym punkcie obrazu. Efekt to ostry obraz na całej badanej głębokości jednocześnie.
W praktyce: PAUT jest standardem przy typowej kontroli spoin i daje dobry kompromis między szybkością a jakością obrazu. Po TFM sięgamy wtedy, gdy PAUT nie daje wystarczającej pewności co do charakteru lub rzeczywistej wielkości wskazania.
Nie w standardowej konfiguracji. Spoina austenityczna ma gruboziarnistą, anizotropową strukturę, w której fala poprzeczna — używana w typowym badaniu PAUT — ulega silnemu rozproszeniu i skręceniu. Obniża to stosunek sygnału do szumu i utrudnia jednoznaczną interpretację obrazu sektorowego.
Rozwiązaniem nie jest zwiększenie czułości, bo razem z sygnałem rośnie szum. Skuteczne są natomiast głowice pracujące falą podłużną w układzie podwójnym (TRL), które znacznie ograniczają wpływ anizotropii.
Badanie takich złączy wymaga dodatkowo opracowania i zwalidowania dedykowanej procedury oraz przygotowania próbek referencyjnych z reflektorami umieszczonymi bezpośrednio w spoinie — tak, by potwierdzić realną czułość metody przed rozpoczęciem badań produkcyjnych. Mamy takie wdrożenie za sobą przy montażu rurociągów technologicznych.
Norma i kryteria akceptacji. Samo „badanie PAUT” nie rozstrzyga o odbiorze — potrzebne jest wskazanie normy (PN-EN ISO 13588) oraz poziomu akceptacji wg PN-EN ISO 19285.
Materiał i grubość. Przy stalach austenitycznych oraz elementach cienkościennych standardowa konfiguracja może nie wystarczyć — warto zgłosić to przy zapytaniu.
Zakres przygotowania powierzchni. Kto odpowiada za oszlifowanie powierzchni skanowania — to często największa pozycja czasowa całego badania.
Forma danych wyjściowych. Czy potrzebujecie wyłącznie raportu, czy również surowych danych skanowania do własnej analizy lub archiwizacji.
Poziom certyfikacji operatora. Dla samodzielnej interpretacji obrazów PAUT wymagany jest poziom 2 lub 3 wg ISO 9712, z uprawnieniami obejmującymi tę technikę.

Uzyskaj Ofertę Zyskaj Czas i Ciągłość Produkcji
Dołącz do grona liderów przemysłu, którzy zaufali naszej technologii.
Masz pytania?
Skontaktuj się z nami

Zadowolonych klientów
-
Laboratorium badawcze uznane przez UDT – badania prowadzone według wymagań jakości dla obiektów poddozorowych i procesów krytycznych,
-
Mniej przestojów i ciągłość pracy – wczesne wykrywanie ogranicza ryzyko awarii i kosztownych zatrzymań
-
Szybka gotowość i krótki czas realizacji – sprawna logistyka, priorytetowe terminy, wyniki badań w ekspresowym tempie
-
Klasyczne i zaawansowane techniki badań NDT wykonywane przez zespół specjalistów z wieloletnim doświadczeniem