Oferta
Ultradźwiękowe pomiary grubości (UTT)
Ultradźwiękowe pomiary grubości (UTT) to nieniszcząca metoda badań, w której impuls ultradźwiękowy wysyłany jest do materiału, a czas przejścia fali odbitej od przeciwległej ścianki przeliczany jest na grubość elementu. Pozwala to szybko określić resztkową grubość ścianek rurociągów, zbiorników, konstrukcji stalowych i innych komponentów, bez konieczności ich wycinania czy niszczenia. Wykonujemy ultradźwiękowe pomiary grubości zgodnie z PN-EN ISO 16809, na obiektach klienta w całej Polsce.
Dlaczego UTT u nas?
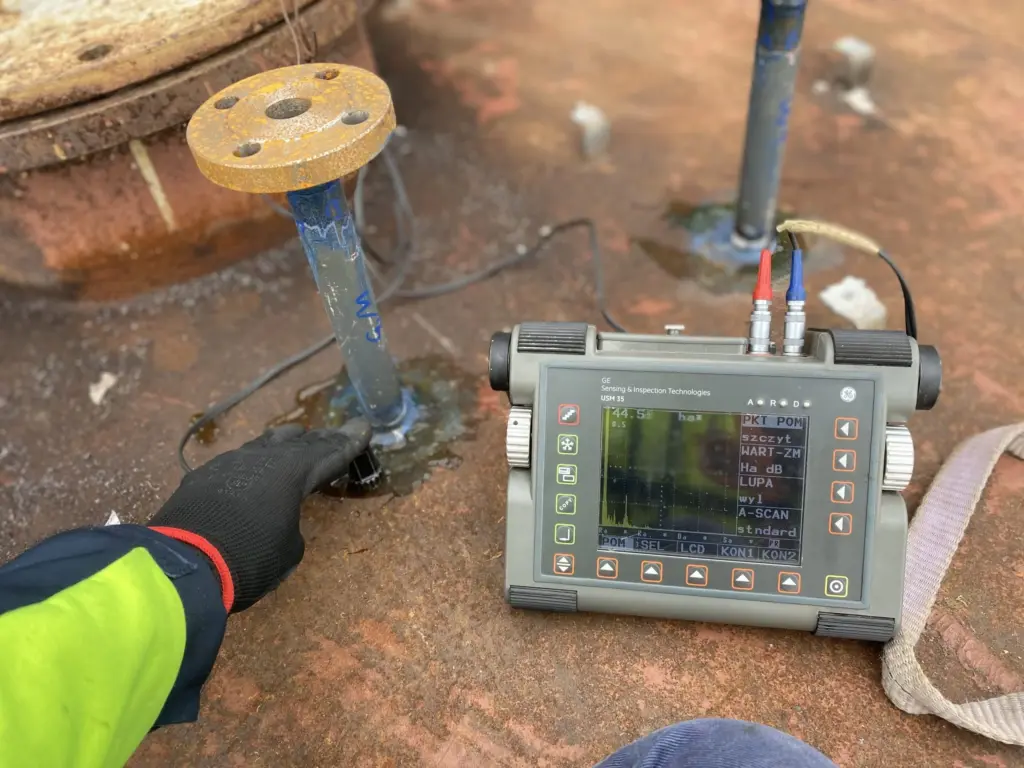
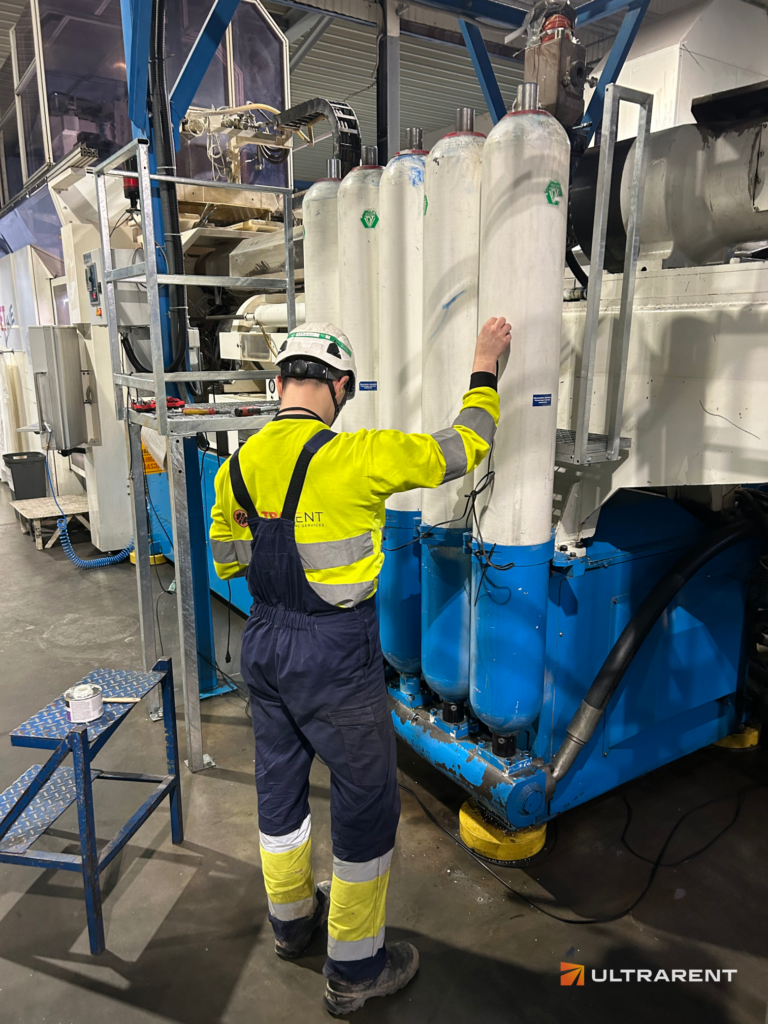
W ULTRARENT wykorzystujemy nowoczesne grubościomierze UT (w trybach single-echo i multi-echo, także z pomiarem przez powłoki) oraz – tam, gdzie jest to uzasadnione – skanowanie siatkowe/corrosion mapping, co zapewnia lepszy obraz rozkładu ubytków niż pojedyncze pomiary punktowe. Dzięki przenośnym grubościomierzom możemy szybko oceniać rzeczywistą grubość ścianek na instalacjach i urządzeniach zlokalizowanych na wysokości i zlokalizowanych w trudno dostępnych miejscach.
W praktyce oznacza to:
Ultradźwiękowe pomiary grubości (UTT)
Grubość ścianki zmierzona w kilka sekund — nawet na wysokości i w trudno dostępnych miejscach.
W skrócie:
Stosowane Normy:
Normy: ultradźwiękowe pomiary grubości realizujemy zgodnie z PN-EN ISO 16809 (badania nieniszczące — pomiar grubości ultradźwiękami). Norma opisuje tryby pomiaru, wymagania wobec wzorców kalibracyjnych oraz czynniki wpływające na dokładność — stan powierzchni, temperaturę, obecność powłok i geometrię elementu.
Warto odróżnić dwa dokumenty, które bywają mylone: PN-EN ISO/IEC 17025 dotyczy ogólnych kompetencji laboratorium badawczego, natomiast samą procedurę pomiaru grubości opisuje ISO 16809.
Sam wynik pomiaru nie rozstrzyga o dopuszczeniu elementu do dalszej pracy. Zmierzoną grubość zestawia się z grubością graniczną, wyliczoną zgodnie z normą projektową — najczęściej PN-EN 13480 dla rurociągów przemysłowych lub PN-EN 13445 dla zbiorników ciśnieniowych.
Personel posiada certyfikację zgodną z PN-EN ISO 9712, na poziomie 2 i 3.
Tryb pomiaru — co decyduje o możliwości badania przez powłokę
Sposób, w jaki grubościomierz liczy czas przejścia fali, ma bezpośrednie znaczenie praktyczne.
W trybie single-echo urządzenie mierzy czas od impulsu początkowego do pierwszego echa od przeciwległej ścianki. Jest to tryb najprostszy, ale obejmuje również warstwę powłoki malarskiej — jeśli jest obecna, wynik będzie zawyżony o jej grubość.
W trybie echo-echo (multi-echo) urządzenie mierzy odstęp czasu między dwoma kolejnymi echami dennymi. Ponieważ oba przeszły przez tę samą powłokę, jej wpływ się znosi — pomiar dotyczy wyłącznie metalu. To właśnie ten tryb pozwala mierzyć grubość bez usuwania farby.
Warunkiem jest dobra przyczepność powłoki do podłoża. Odspojona lub pęcherząca się farba tworzy warstwę powietrza, przez którą fala nie przejdzie — w takim przypadku powłokę trzeba usunąć.
Cztery czynniki, które wpływają na wynik pomiaru
Prędkość fali w materiale. Grubościomierz nie mierzy grubości bezpośrednio — mierzy czas, a następnie przelicza go na milimetry, korzystając ze znanej prędkości fali dla danego materiału. Ustawienie prędkości właściwej dla stali przy pomiarze aluminium da wynik systematycznie błędny, mimo że odczyt będzie wyglądał wiarygodnie. Dlatego przed pomiarem zawsze kalibrujemy przyrząd na wzorcu o znanej grubości i materiale zbliżonym do badanego.
Temperatura elementu. Prędkość fali zmienia się wraz z temperaturą materiału. Przy pomiarach na instalacjach pracujących w podwyższonej temperaturze konieczne jest zastosowanie współczynnika korekcyjnego lub głowic wysokotemperaturowych.
Krzywizna powierzchni. Przy rurach o małej średnicy standardowa, płaska głowica nie przylega równomiernie, co destabilizuje sprzężenie akustyczne. Stosujemy wtedy głowice dopasowane do promienia krzywizny.
Stan powierzchni. Silna korozja powierzchniowa, zgorzelina i nierówności rozpraszają falę i utrudniają uzyskanie stabilnego odczytu. Miejsce pomiaru zwykle wymaga oczyszczenia.
Kiedy pomiar punktowy wystarcza, a kiedy potrzebne jest mapowanie
To najczęstsze pytanie przy planowaniu zakresu badania — i odpowiedź zależy od charakteru spodziewanego zagrożenia.
UTT sprawdza się przy korozji równomiernej. Jeśli ubytek postępuje podobnie na całej powierzchni, kilkanaście odczytów w reprezentatywnych punktach dobrze opisuje stan elementu. To rozwiązanie szybkie i ekonomiczne.
Przy korozji wżerowej pomiar punktowy bywa zawodny. Wžer o średnicy kilku milimetrów może penetrować znaczną część grubości ścianki, a prawdopodobieństwo trafienia w niego pojedynczym pomiarem jest niewielkie. W takich przypadkach właściwym rozwiązaniem jest mapowanie korozji, rejestrujące dane z gęstej siatki punktów.
Przy zapytaniu warto więc opisać, jakiego typu degradacji się spodziewacie — na tej podstawie dobierzemy zakres badania i unikniemy zarówno przepłacania, jak i niedoszacowania ryzyka.
Działamy na terenie całej Polski – badania NDT w każdym województwie
ULTRARENT Sp. z o.o. to profesjonalne laboratorium badań nieniszczących (NDT), które realizuje usługi badawcze i inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie i od Dolnego Śląska po Podlasie. Dzięki szerokiemu zasięgowi działalności oraz wykwalifikowanej kadrze specjalistów oferujemy kompleksową obsługę zarówno dla średnich i dużych przedsiębiorstw, jak i dla mniejszych zakładów przemysłowych — we wszystkich województwach Polski
Lista województw które obsługujemy:
Zarezerwuj wizytę specjalisty
Zamów inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie!
Uzupełnij pomiary grubości metodami uzupełniającymi:
Możesz wykonać mapowanie korozji
Mapowanie korozji to zaawansowana metoda NDT służąca do zobrazowania utraty grubości i rozkładu ubytków korozyjnych na powierzchni rurociągów, zbiorników i urządzeń ciśnieniowych.
Metody objętościowe:
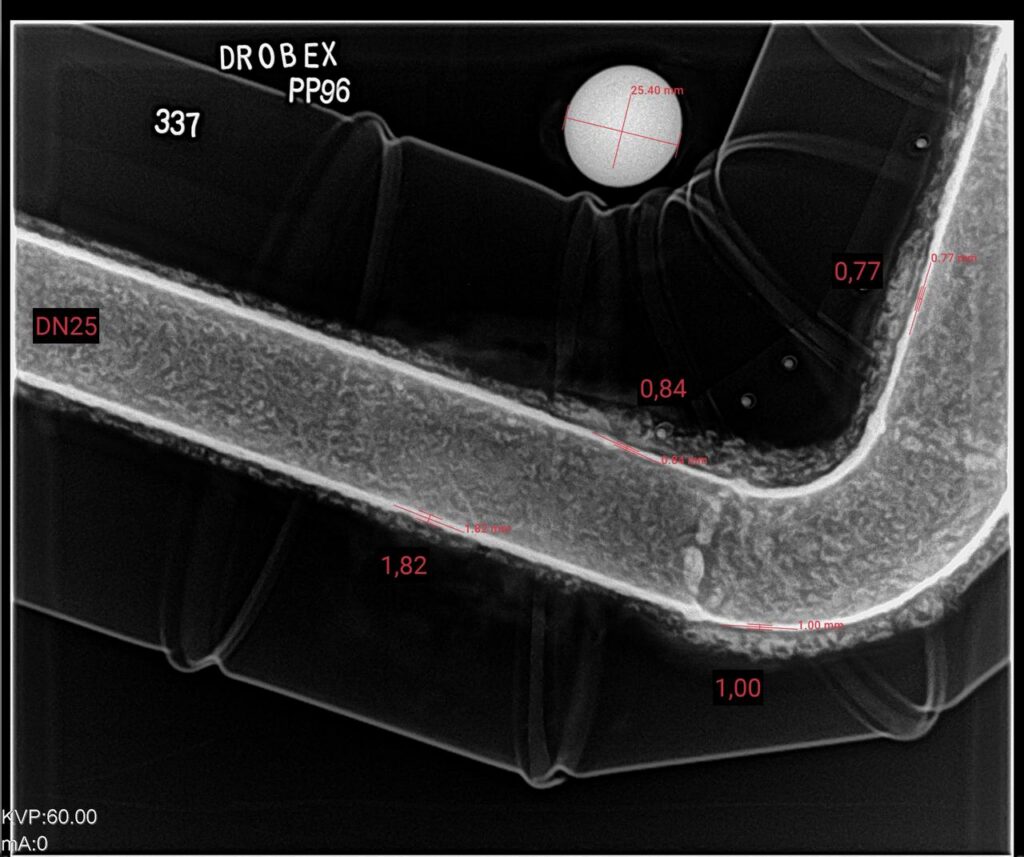
Radiografia cyfrowa w NDT obejmuje techniki DR (Digital Radiography) oraz CR (Computed Radiography), w których promieniowanie X lub gamma przenika przez element, a obraz wewnętrznej struktury rejestrowany jest na detektorze cyfrowym lub płycie obrazowej zamiast klasycznego filmu.
Badania ultradźwiękowe Phased Array (PAUT) to zaawansowana metoda NDT, w której wieloelementowa głowica ultradźwiękowa generuje wiązkę fal sterowaną elektronicznie pod wieloma kątami w jednym skanie, umożliwiając pełną objętościową ocenę spoin, odlewów i elementów konstrukcyjnych.
Badania ultradźwiękowe (UT) to metoda NDT, w której do badanego elementu wprowadza się falę ultradźwiękową za pomocą głowicy, a odbite sygnały analizuje się w celu wykrycia nieciągłości wewnętrznych.
W zależności od rodzaju materiału, geometrii i ryzyka pęknięć rekomendujemy także metody powierzchniowe:
Badania penetracyjne (PT) to metoda badań NDT wykorzystywana do wykrywania niezgodności otwartych na powierzchnię, oparta na zjawisku kapilarnego wnikania penetrantu w szczeliny.
Badania magnetyczno-proszkowe (MT) to metoda badań nieniszczących stosowana do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych takich jak stale węglowe i niskostopowe.
Najczęściej zadawane pytania
Badanie UTT polega na wysyłaniu impulsu ultradźwiękowego do materiału i pomiarze czasu przejścia fali między powierzchnią a tylną ścianką. Następnie czas ten przeliczany jest na grubość przy znanej prędkości fali w danym materiale. Metodę stosuje się m.in. do oceny rzeczywistej grubości ścianek rurociągów, zbiorników, konstrukcji stalowych oraz elementów maszyn narażonych na korozję, erozję czy ścieranie.
Warto zwrócić uwagę na jedną konsekwencję tego mechanizmu: przyrząd mierzy czas, nie grubość. Przeliczenie opiera się na prędkości fali wprowadzonej do urządzenia przed pomiarem. Jeśli ustawiono prędkość niewłaściwą dla badanego materiału, odczyt będzie systematycznie błędny — a przy tym będzie wyglądał całkowicie wiarygodnie.
Dlatego każdy pomiar poprzedza kalibracja na wzorcu o znanej grubości, wykonanym z materiału zbliżonego do badanego elementu.
UTT bardzo dobrze ujawnia ubytki grubości związane z korozją (wewnętrzną i zewnętrzną), erozją i ogólnym ścieraniem, pozwalając określić minimalne wartości grubości ścianki w badanym obszarze. Pośrednio pomaga także zidentyfikować obszary o przyspieszonym ubytku, które wymagają dokładnej analizy w celu podjęcia decyzji o dalszej eksploatacji.
Warto podkreślić różnicę względem klasycznego badania ultradźwiękowego: UTT mierzy grubość, ale nie wykrywa nieciągłości. Element o prawidłowej grubości ścianki może mieć pęknięcie zmęczeniowe lub rozwarstwienie, których pomiar grubości nie pokaże.
Z tego względu przy ocenie integralności instalacji pomiary grubości łączy się z metodami wykrywającymi nieciągłości — UT dla wad wewnętrznych oraz PT lub MT dla powierzchniowych.
Najczęściej stosuje się je na rurociągach, zbiornikach, urządzeniach ciśnieniowych, wymiennikach ciepła oraz konstrukcjach stalowych narażonych na korozję i erozję. Szczególnie wartościowe są tam, gdzie utrata grubości rozwija się stopniowo i może pozostać niewidoczna aż do momentu wystąpienia problemu.
Ponieważ wczesne wykrycie spadku grubości pozwala zaplanować naprawę, zanim dojdzie do wycieku, awarii lub zatrzymania produkcji. To bezpośrednio zmniejsza ryzyko operacyjne i koszty związane z nieplanowanym postojem.
Regularność ma jeszcze jedną, często niedocenianą zaletę: pozwala wyliczyć rzeczywiste tempo ubytku. Pojedynczy pomiar mówi, jaka jest grubość dzisiaj. Dopiero porównanie z poprzednim badaniem tego samego punktu daje tempo korozji — zwykle w milimetrach na rok.
Znając tempo ubytku i grubość graniczną wyliczoną wg normy projektowej, można oszacować pozostały czas bezpiecznej eksploatacji i zaplanować remont z wyprzedzeniem, zamiast reagować po fakcie. Warunkiem jest pomiar w tych samych, trwale oznaczonych punktach przy każdej inspekcji.
Nie – klasyczne UTT dostarcza głównie danych punktowych lub z prostych siatek, natomiast pełne mapowanie korozji wykorzystuje gęstsze siatki pomiarowe lub skanowanie generujące C-scan grubości, lepiej pokazujący rozkład ubytków. W praktyce badanie UTT oznacza podstawowy sposób kontroli badanych elementów.
Decyzja między jednym a drugim zależy przede wszystkim od charakteru spodziewanej degradacji. Przy korozji równomiernej kilkanaście odczytów punktowych dobrze opisuje stan elementu — mapowanie byłoby nadmiarowe.
Przy korozji wżerowej jest odwrotnie: pojedynczy wžer może wypaść pomiędzy punktami pomiarowymi i pozostać niewykryty, mimo że penetruje znaczną część grubości ścianki. Wtedy mapowanie korozji jest właściwym wyborem.
Tak, wiele nowoczesnych grubościomierzy UTT oferuje tryb multi-echo lub echo-to-echo, który „pomija” warstwę powłoki i umożliwia pomiar grubości samego materiału bez konieczności usuwania farby, co oszczędza czas i koszty przygotowania powierzchni. Ostateczna możliwość zależy jednak od rodzaju i grubości powłoki oraz jej stanu. Warstwa farby musi dobrze przylegać do badanej powierzchni.
Mechanizm jest prosty: zamiast mierzyć czas od impulsu początkowego do pierwszego echa dennego, urządzenie mierzy odstęp między dwoma kolejnymi echami dennymi. Oba przeszły przez tę samą powłokę, więc jej wpływ się znosi — a wynik dotyczy wyłącznie metalu.
Kluczowe jest zastrzeżenie o przyczepności. Odspojona lub pęcherząca się farba tworzy warstwę powietrza, przez którą fala ultradźwiękowa nie przejdzie. W takim przypadku powłokę w miejscu pomiaru trzeba usunąć — niezależnie od trybu pracy przyrządu.
Nie zawsze. Rzeczywista grubość mówi dużo o utracie materiału, ale nie pokaże wszystkich niezgodności, takich jak pęknięcia czy nieciągłości objętościowe. Dlatego w praktyce łączy się je z innymi metodami NDT takimi jak RT, UT, PAUT czy PT lub MT, aby uzyskać pełniejszy obraz oceny ryzyka i stanu technicznego.
Prędkość fali ultradźwiękowej w materiale zmienia się wraz z temperaturą — a ponieważ grubościomierz przelicza czas przejścia na grubość właśnie przez tę prędkość, pomiar na gorącym elemencie przy ustawieniach dla temperatury pokojowej da wynik obarczony błędem.
W praktyce stosujemy dwa rozwiązania. Przy umiarkowanie podwyższonych temperaturach wprowadzamy współczynnik korekcyjny, uwzględniający zmianę prędkości fali. Przy wyższych temperaturach konieczne są głowice wysokotemperaturowe oraz sprzęgacze odporne na ciepło — standardowy żel odparowałby, uniemożliwiając sprzężenie akustyczne.
Dla wiarygodności wyniku istotne jest też odnotowanie temperatury elementu w protokole — bez tej informacji pomiar nie będzie porównywalny z kolejnym badaniem wykonanym w innych warunkach.
Nie bezpośrednio. Pomiar dostarcza wartości grubości — decyzję podejmuje się, zestawiając ją z grubością graniczną wyliczoną dla danego elementu.
Grubość graniczna to minimalna grubość ścianki wymagana dla danego ciśnienia roboczego, średnicy i materiału. Wylicza się ją zgodnie z normą projektową — najczęściej PN-EN 13480 dla rurociągów przemysłowych lub PN-EN 13445 dla zbiorników ciśnieniowych.
Dopiero porównanie obu wartości pozwala stwierdzić, czy element może pracować dalej, wymaga naprawy czy wymiany. Dlatego przy zamawianiu badania warto ustalić, czy dysponujecie wyliczoną grubością graniczną — bez niej wynik pomiaru pozostaje samą liczbą.
Materiał i temperatura elementu. Od materiału zależy kalibracja prędkości fali, od temperatury — konieczność korekty lub specjalnych głowic.
Charakter spodziewanej degradacji. Korozja równomierna czy wżerowa — decyduje o tym, czy wystarczy UTT, czy potrzebne jest mapowanie korozji.
Stan powłok. Czy powierzchnia jest malowana i czy powłoka dobrze przylega. Przy powłokach odspojonych trzeba przewidzieć czas na ich usunięcie.
Czy badanie ma być powtarzalne w czasie. Jeśli planujecie cykliczne przeglądy, punkty pomiarowe warto trwale oznaczyć już przy pierwszym badaniu.
Grubość graniczna. Czy dysponujecie wyliczoną wartością dla danego elementu, do której odniesiemy wynik pomiaru.

Uzyskaj Ofertę Zyskaj Czas i Ciągłość Produkcji
Dołącz do grona liderów przemysłu, którzy zaufali naszej technologii.
Masz pytania?
Skontaktuj się z nami

Zadowolonych klientów
-
Laboratorium badawcze uznane przez UDT – badania prowadzone według wymagań jakości dla obiektów poddozorowych i procesów krytycznych,
-
Mniej przestojów i ciągłość pracy – wczesne wykrywanie ogranicza ryzyko awarii i kosztownych zatrzymań
-
Szybka gotowość i krótki czas realizacji – sprawna logistyka, priorytetowe terminy, wyniki badań w ekspresowym tempie
-
Klasyczne i zaawansowane techniki badań NDT wykonywane przez zespół specjalistów z wieloletnim doświadczeniem