
Oferta
Badania ultradźwiękowe (TOFD)
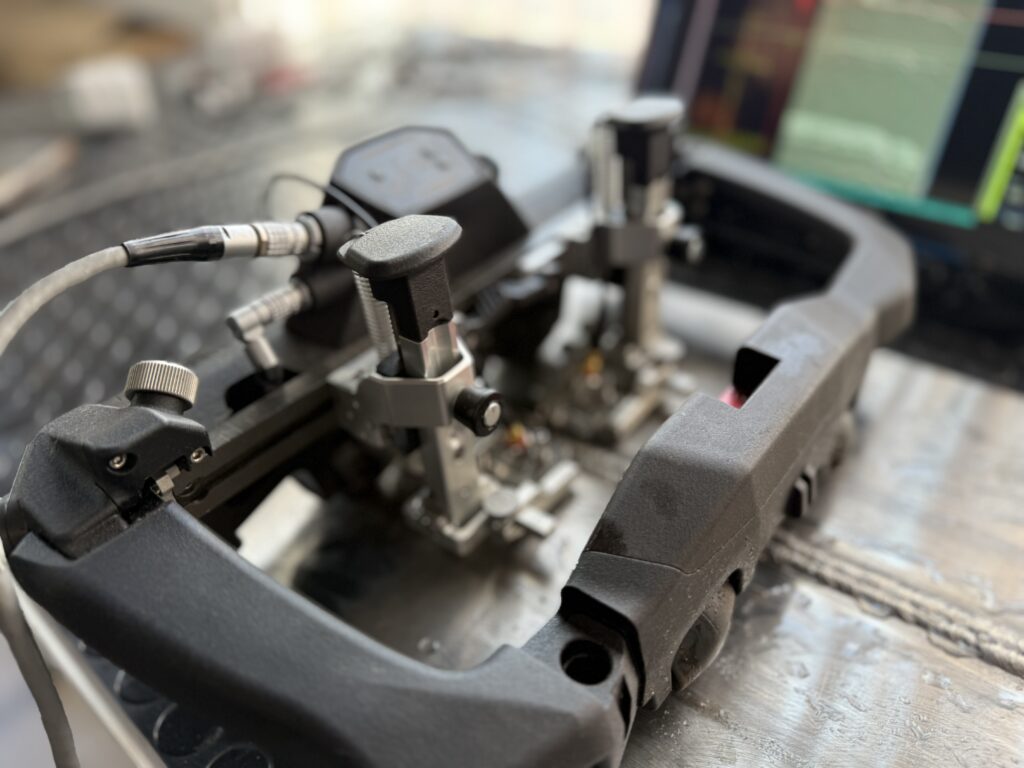
Badania ultradźwiękowe TOFD (Time of Flight Diffraction) to precyzyjna, objętościowa technika NDT służąca do wykrywania i wymiarowania niezgodności w złączach spawanych i elementach stalowych. Wykorzystuje zjawisko dyfrakcji fal ultradźwiękowych na krawędziach nieciągłości, co pozwala bardzo dokładnie zmierzyć wysokość wykrytego wskazania — niezależnie od jego orientacji. Wykonujemy badania TOFD zgodnie z PN-EN ISO 10863, dla złączy o grubości od 6 mm, na obiektach klienta w całej Polsce.
W skrócie:
Stosowane Normy:
Normy: badania TOFD złączy spawanych realizujemy zgodnie z PN-EN ISO 10863 (zastosowanie techniki dyfrakcji fal ultradźwiękowych), obejmującą spoiny o grubości od 6 mm. Norma definiuje poziomy badania A, B i C, różniące się zakresem pokrycia objętości złącza.
Warto znać podział ról między normami: ISO 10863 mówi, jak przeprowadzić badanie, ale nie rozstrzyga o akceptacji — o tym, czy wykryte wskazanie dyskwalifikuje złącze, decyduje PN-EN ISO 15626, określająca poziomy akceptacji. Zamawiając badanie, warto wskazać obie normy oraz wymagany poziom.
Personel posiada certyfikację zgodną z PN-EN ISO 9712, na poziomie 2 i 3.
Dlaczego badania TOFD u nas ?
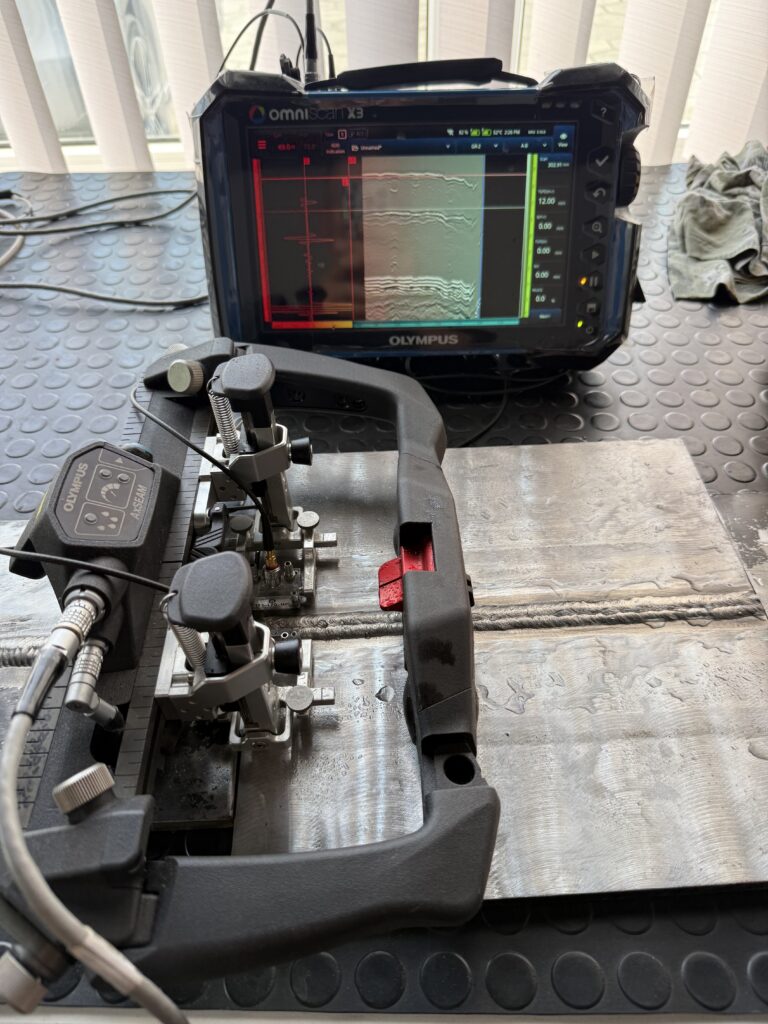
W Ultrarent stosujemy dedykowane defektoskopy TOFD z szerokopasmowymi głowicami i nowoczesnymi skanerami, co pozwala na precyzyjne wymiarowanie niezgodności z dokładnością <0,5 mm, niezależnie od ich orientacji. rnW porównaniu z konwencjonalnym UT i RT, TOFD jest szybsze, bezpieczniejsze (brak promieniowania), daje pełny zapis cyfrowy B-scan/D-scan do późniejszej oceny i walidacji, a także minimalizuje fałszywe wskazania dzięki analizie dyfrakcji z końców niezgodności.
W praktyce oznacza to:
Badania ultradźwiękowe (TOFD)
Wysoka precyzja pomiaru niezgodności w spoinach — tam, gdzie liczy się dokładny wymiar wady.
Dlaczego dyfrakcja zamiast odbicia
W klasycznym badaniu ultradźwiękowym analizuje się falę odbitą od powierzchni niezgodności. Oznacza to, że siła sygnału silnie zależy od tego, jak ta powierzchnia jest ustawiona względem wiązki — pęknięcie zorientowane niekorzystnie może dać bardzo słabe echo lub pozostać niewykryte.
TOFD wykorzystuje inne zjawisko: dyfrakcję, czyli ugięcie fali na ostrych krawędziach niezgodności. Ponieważ krawędź „rozprasza” falę we wszystkich kierunkach, sygnał powstaje w znacznie mniejszym stopniu zależnie od orientacji wskazania.
Badanie prowadzi para głowic ustawionych po obu stronach spoiny — jedna nadaje, druga odbiera. Defektoskop rejestruje czas przejścia kilku sygnałów: fali czołowej biegnącej tuż pod powierzchnią, fal ugiętych na górnej i dolnej krawędzi niezgodności oraz echa od przeciwległej ścianki. Różnice czasów pozwalają obliczyć zarówno głębokość położenia wskazania, jak i jego wysokość.
Strefy martwe — najważniejsze ograniczenie techniki
To zagadnienie, które warto rozumieć przed wyborem metody, bo bezpośrednio wpływa na sposób organizacji badania.
Przy powierzchni wejściowej sygnały dyfrakcyjne mogą być maskowane przez falę czołową, a przy grani — przez echo odbite od przeciwległej ścianki. W obu miejscach powstają obszary o obniżonej wykrywalności, zwykle rzędu kilku milimetrów.
Rozmiar stref martwych zależy od wielkości i częstotliwości głowic, kąta klina oraz PCS — odległości między głowicą nadawczą a odbiorczą. Dobór tych parametrów to jeden z kluczowych elementów przygotowania badania.
Właśnie z tego powodu TOFD rzadko stosuje się samodzielnie.
Dlaczego TOFD najlepiej działa w parze z PAUT
W praktyce przemysłowej uznanym standardem jest łączenie obu technik, ponieważ ich mocne i słabe strony wzajemnie się uzupełniają:
- PAUT dobrze pokrywa obszary przypowierzchniowe i grań — czyli dokładnie te strefy, w których TOFD jest słabszy — oraz szybko lokalizuje i wstępnie klasyfikuje wskazania.
- TOFD wnosi precyzyjny pomiar wysokości wykrytego wskazania, którego PAUT nie da z porównywalną dokładnością.
Takie połączenie daje pełniejsze pokrycie objętości złącza niż każda z metod osobno. Warto przy tym pamiętać, że żadne zestawienie metod NDT nie eliminuje ryzyka całkowicie — zwiększa prawdopodobieństwo wykrycia (POD), a nie gwarantuje wyniku.
Więcej o technice Phased Array piszemy na stronie badań PAUT.
Działamy na terenie całej Polski – badania NDT w każdym województwie
ULTRARENT Sp. z o.o. to profesjonalne laboratorium badań nieniszczących (NDT), które realizuje usługi badawcze i inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie i od Dolnego Śląska po Podlasie. Dzięki szerokiemu zasięgowi działalności oraz wykwalifikowanej kadrze specjalistów oferujemy kompleksową obsługę zarówno dla średnich i dużych przedsiębiorstw, jak i dla mniejszych zakładów przemysłowych — we wszystkich województwach Polski
Lista województw które obsługujemy:
Zarezerwuj wizytę specjalisty
Zamów inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie!

Proponowane metody zamienne
TOFD to metoda o bardzo wysokiej wykrywalność oraz dużej szybkości skanowania dzięki czemu bardzo dobrze sprawdza się przy kontroli długich, powtarzalnych złączy spawanych. Niestety wymaga ona umieszczenia głowic po obu stronach badanego złącza co nie zawsze jest możliwe, posiada strefy martwe a w niektórych przypadkach może okazać się zbyt czuła.
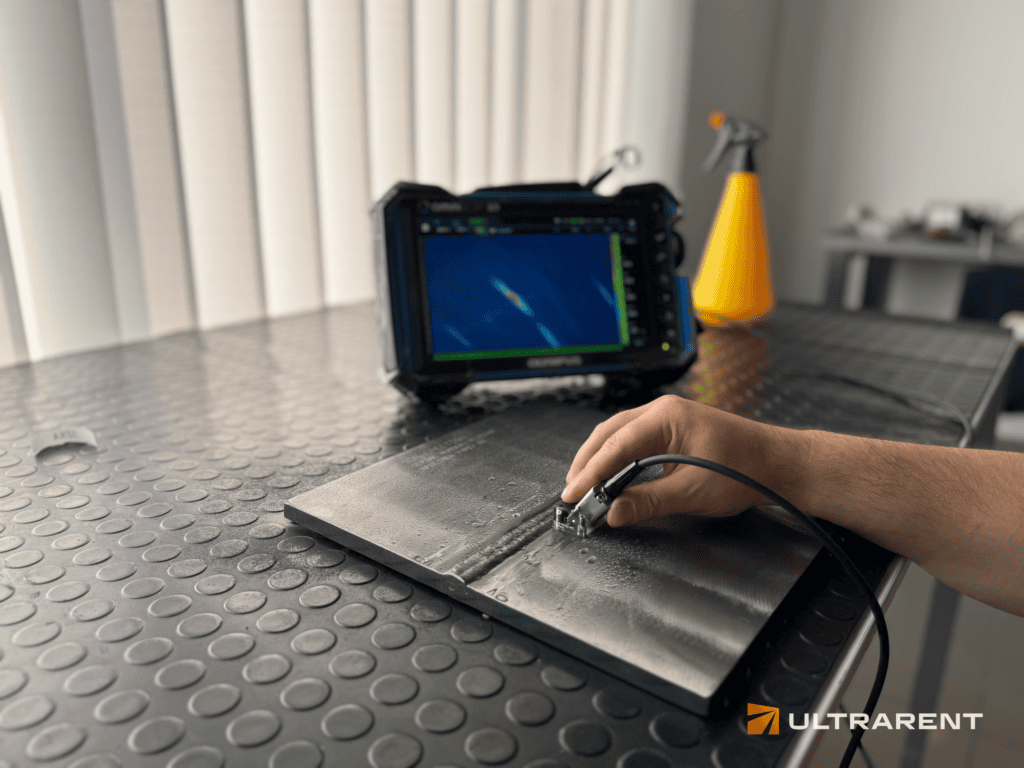
Możesz wykonać badania ultradźwiękowe TFM
Badania ultradźwiękowe TFM to precyzyjna objętościowa metoda NDT wykorzystująca pełną rekonstrukcję obrazu z danych fal ultradźwiękowych (Full Matrix Capture) do wykrywania i dokładnego wymiarowania niezgodności w złączach spawanych i elementach stalowych.
Zamiast badań TOFD:
Badania radiograficzne (RT) to metoda NDT, w której promieniowanie rentgenowskie (X) lub gamma przenika przez badany element i tworzy obraz jego struktury wewnętrznej.
Dzięki temu można szybko i wiarygodnie wykryć typowe niezgodności materiałowe w odlewach i złączach spawanych, takie jak pęknięcia, pęcherze gazowe, wtrącenia, pustki czy braki przetopu.
Badania ultradźwiękowe (UT) to metoda NDT, w której do badanego elementu wprowadza się falę ultradźwiękową za pomocą głowicy, a odbite sygnały analizuje się w celu wykrycia nieciągłości wewnętrznych i powierzchniowych.
Badania ultradźwiękowe Phased Array (PAUT) to zaawansowana metoda NDT, w której wieloelementowa głowica ultradźwiękowa generuje wiązkę fal sterowaną elektronicznie pod wieloma kątami w jednym skanie, umożliwiając pełną objętościową ocenę spoin, odlewów i elementów konstrukcyjnych.
Metody uzupełniające
Badania twardości (HT) metodą Leeba oraz UCI (Ultrasonic Contact Impedance) to przenośne, nieniszczące techniki pomiaru twardości metali, które można stosować bezpośrednio na gotowych elementach, konstrukcjach i instalacjach.
Badania wizualne (VT) to podstawowa metoda badań NDT polegająca na ocenie stanu technicznego powierzchni oraz geometrii elementu poprzez bezpośrednią obserwację lub obserwację z użyciem przyrządów optycznych (np. lup, endoskopów, kamer inspekcyjnych). W miejscach bez bezpośredniego dostępu wykonujemy również badania endoskopowe spoin.
Najczęściej zadawane pytania
TOFD wykorzystuje parę głowic umieszczonych po obu stronach spoiny do rejestracji czasu przelotu dyfrakcyjnych fal z końców nieciągłości – co pozwala na precyzyjny sizing głębokości i długości niezależnie od orientacji wady (w przeciwieństwie do standardowego badania UT).
W trakcie badania defektoskop rejestruje cztery charakterystyczne sygnały: falę czołową biegnącą tuż pod powierzchnią, fale ugięte na górnej i dolnej krawędzi niezgodności oraz echo odbite od przeciwległej ścianki. Odległości czasowe między nimi pozwalają wyliczyć zarówno położenie wskazania w przekroju, jak i jego wysokość.
Wynik prezentowany jest w postaci obrazu B-scan lub D-scan — przekroju złącza wzdłuż linii skanowania, w którym niezgodności widoczne są jako charakterystyczne sygnały dyfrakcyjne.
Wysoka czułość i wykrywalność, pełny zapis z badania, szybka inspekcja i łatwa interpretacja, brak czynnika szkodliwego w postaci promieniowania jonizującego i możliwość natychmiastowej oceny.
Największą przewagą TOFD jest jednak dokładność wymiarowania wysokości wskazania — poniżej 0,5 mm. To parametr, który w praktyce decyduje o dalszych krokach: to właśnie wysokość niezgodności, a nie jej długość, jest kluczowa przy ocenie względem kryteriów akceptacji i przy analizie mechaniki pękania (ECA).
Drugą zaletą jest powtarzalność. Pełny zapis cyfrowy pozwala porównać wynik z poprzednim badaniem tego samego złącza i ocenić, czy wskazanie się rozwija — co ma szczególne znaczenie przy monitorowaniu pęknięć zmęczeniowych podczas przeglądów okresowych.
Metoda jest szczególnie skuteczna w przypadku wykrywania niezgodności takich jak: pęknięcia, braki przetopu, przyklejenia czy rozwarstwienia. TOFD pozwala zweryfikować wysokość oraz długość defektu z dużą dokładnością co ma ogromne znaczenie przy ocenie według rygorystycznych kryteriów odbiorowych.
Wspólną cechą tych niezgodności jest to, że są płaskie i mają ostre krawędzie — a właśnie na krawędziach zachodzi dyfrakcja. To dlatego TOFD sprawdza się tam, gdzie klasyczne UT bywa zawodne: przy wadach zorientowanych niekorzystnie względem wiązki.
Słabiej wypada natomiast przy niezgodnościach objętościowych o gładkich, zaokrąglonych krawędziach — pojedynczych porach czy drobnych pęcherzach gazowych, które nie generują wyraźnego sygnału dyfrakcyjnego. Do ich wykrywania lepiej nadaje się radiografia lub PAUT.
W wielu przypadkach tak. TOFD posiada bardzo wysoką wykrywalność i warto rozważyć jego zastosowanie w przypadku grubościennych elementów. Niewątpliwie prędkość badania będzie tu głównym atutem. Dodatkowo w przypadku techniki TOFD możemy precyzyjnie określić głębokość wskazania oraz dokonać pomiary jego wysokości.
O tym, czy TOFD może zastąpić RT w konkretnym projekcie, decyduje jednak kod projektowy, specyfikacja klienta i kryteria akceptacji dla danego złącza. W części projektów obie metody nadal się uzupełniają, a radiografia pozostaje wymagana jako metoda referencyjna.
Warto też pamiętać o różnicy w charakterze wyniku: radiogram jest obrazem, który można ocenić wizualnie, natomiast wynik TOFD wymaga interpretacji przez operatora z odpowiednimi uprawnieniami. Przy odbiorach, gdzie liczy się prosty, wizualny dowód, bywa to argumentem za RT.
Są to obszary przy powierzchni lica i grani, w których sygnały dyfrakcyjne od nieciągłości mogą zostać przysłonięte przez falę powierzchniową oraz falę odbitą od dna. Wielkość stref wynosi z reguły kilka mm i jest zależna od wielkości i częstotliwości głowicy, kąta klina oraz wartości PCS (odległość pomiędzy głowicą nadawczą a odbiorczą).
Konsekwencja praktyczna jest istotna: w strefach martwych wykrywalność jest obniżona, a przy cienkich elementach mogą one obejmować znaczną część przekroju. To główny powód, dla którego TOFD rzadko stosuje się jako jedyną metodę.
Standardowym rozwiązaniem jest połączenie TOFD z PAUT, który dobrze pokrywa właśnie obszary przypowierzchniowe i grań. Alternatywnie — uzupełnienie badaniem powierzchniowym (PT lub MT) dla strefy przy licu.
Niestety nie. Minimalna grubość ścianki wynosi 6 mm. W praktyce wiąże się to jednak z koniecznością zastosowania głowic o wysokiej częstotliwości. Dla bardzo cienkich elementów zaleca się zastosowanie techniki PAUT lub radiografii cyfrowej (DR).
Ograniczenie wynika wprost ze stref martwych. Przy grubości poniżej 6 mm obszary o obniżonej wykrywalności przy licu i grani obejmowałyby zbyt dużą część przekroju, by wynik badania był miarodajny.
Dla elementów cienkościennych w zakresie 3,2–8 mm właściwym rozwiązaniem jest PAUT według PN-EN ISO 20601, z kryteriami akceptacji wg PN-EN ISO 4761. Przy jeszcze cieńszych ściankach sprawdza się radiografia cyfrowa.
Interpretacja wyników może być wykonana niemal natychmiast. Cały przebieg badania zostaje zarejestrowany w sposób cyfrowy co umożliwia ponowną analizę bez konieczności powtarzania badań. Samo skanowanie jest szybkie przez co inspekcja długich złączy jest możliwa w bardzo krótkim czasie.
Tak — i jest to jedno z istotniejszych ograniczeń praktycznych tej techniki.
Konfiguracja TOFD wymaga umieszczenia dwóch głowic naprzeciw siebie, po obu stronach osi spoiny: jednej nadawczej i jednej odbiorczej. Potrzebna jest więc wolna przestrzeń po obu stronach złącza, wystarczająca do przesuwu obu głowic wzdłuż całej badanej długości.
W praktyce oznacza to trudności przy złączach przylegających do konstrukcji, w ciasnych kanałach czy przy króćcach i węzłach o złożonej geometrii. W takich sytuacjach lepiej sprawdza się PAUT, który wymaga dostępu tylko z jednej strony.
Warto zaznaczyć: chodzi o dostęp z obu stron spoiny — nie z obu stron ścianki. Badanie prowadzi się z jednej powierzchni elementu, co odróżnia TOFD od radiografii.
Obie są technikami ultradźwiękowymi, ale rozwiązują różne problemy.
PAUT wykorzystuje głowicę mozaikową i elektroniczne sterowanie wiązką, dzięki czemu jedno przejście pokrywa szeroki zakres kątów. Dobrze wykrywa i lokalizuje niezgodności, w tym w obszarach przypowierzchniowych, i radzi sobie z geometrią, przy której TOFD napotyka trudności.
TOFD opiera się na dyfrakcji i jego najmocniejszą stroną jest precyzyjne wymiarowanie wysokości wskazania, z dokładnością poniżej 0,5 mm — parametr decydujący przy ocenie względem kryteriów akceptacji.
W praktyce nie wybiera się między nimi, tylko łączy: PAUT lokalizuje wskazanie, TOFD je dokładnie mierzy. Takie zestawienie jest uznanym standardem przy złączach o wysokiej odpowiedzialności konstrukcyjnej, szczególnie w energetyce i petrochemii.
Grubość i dostępność złącza. Poniżej 6 mm technika nie ma zastosowania. Konieczny jest też dostęp z obu stron spoiny — warto to sprawdzić przed zleceniem.
Norma i poziom akceptacji. Samo „badanie TOFD” nie rozstrzyga o odbiorze — potrzebne jest wskazanie normy (PN-EN ISO 10863) i poziomu akceptacji wg PN-EN ISO 15626.
Czy badanie ma być łączone z PAUT. Przy złączach o wysokiej odpowiedzialności to zalecane rozwiązanie, które eliminuje problem stref martwych. Warto uwzględnić to w zapytaniu, bo wpływa na czas i koszt.
Zakres przygotowania powierzchni. Potrzebna jest gładka powierzchnia po obu stronach spoiny, na szerokości wystarczającej do przesuwu głowic.
Forma danych wyjściowych. Czy potrzebujecie wyłącznie raportu, czy również surowych danych B-scan/D-scan do własnej analizy lub porównania przy kolejnym przeglądzie.

Uzyskaj Ofertę Zyskaj Czas i Ciągłość Produkcji
Dołącz do grona liderów przemysłu, którzy zaufali naszej technologii.
Masz pytania?
Skontaktuj się z nami

Zadowolonych klientów
-
Laboratorium badawcze uznane przez UDT – badania prowadzone według wymagań jakości dla obiektów poddozorowych i procesów krytycznych,
-
Mniej przestojów i ciągłość pracy – wczesne wykrywanie ogranicza ryzyko awarii i kosztownych zatrzymań
-
Szybka gotowość i krótki czas realizacji – sprawna logistyka, priorytetowe terminy, wyniki badań w ekspresowym tempie
-
Klasyczne i zaawansowane techniki badań NDT wykonywane przez zespół specjalistów z wieloletnim doświadczeniem