Mapowanie korozji den zbiorników – diagnostyka wg norm API 653 i EEMUA 159
Dno zbiornika magazynowego to jeden z najbardziej narażonych na korozję, a jednocześnie najtrudniejszych do oceny elementów instalacji – szczególnie korozja poddenna, zachodząca na styku blachy z podłożem, jest niemożliwa do wykrycia podczas zwykłej inspekcji wizualnej. W tym artykule wyjaśniamy, dlaczego tradycyjne, punktowe pomiary grubości nie wystarczają przy ocenie den zbiorników, oraz jak mapowanie korozji metodą PAUT i TFM pozwala uzyskać pełny obraz stanu technicznego zgodnie z normami API 653 i EEMUA 159. Podobne podejście w zbiornikach ciśnieniowych opisujemy w artykule o badaniach PAUT zbiorników ciśnieniowych.
Dlaczego pomiary punktowe nie wystarczają przy dnach zbiorników
Tradycyjne pomiary grubości (UTT) opierają się na statystycznym doborze punktów pomiarowych – technik wykonuje kilkanaście lub kilkadziesiąt odczytów, zakładając, że reprezentują one stan całego dna. Problem w tym, że korozja lokalna – szczególnie ta powstająca pod osadami dennymi – ma zwykle charakter wżerowy: pojedynczy wżer może mieć średnicę zaledwie kilku milimetrów, a mimo to penetrować znaczną część grubości blachy. Prawdopodobieństwo, że punktowy pomiar trafi dokładnie w takie miejsce, jest niskie – dlatego przy dnach zbiorników, gdzie koszt przeoczonej perforacji jest bardzo wysoki (wyciek medium do gruntu, skażenie środowiska), warto rozważyć pełne mapowanie zamiast samych pomiarów punktowych.
Mapowanie korozji metodą PAUT i TFM
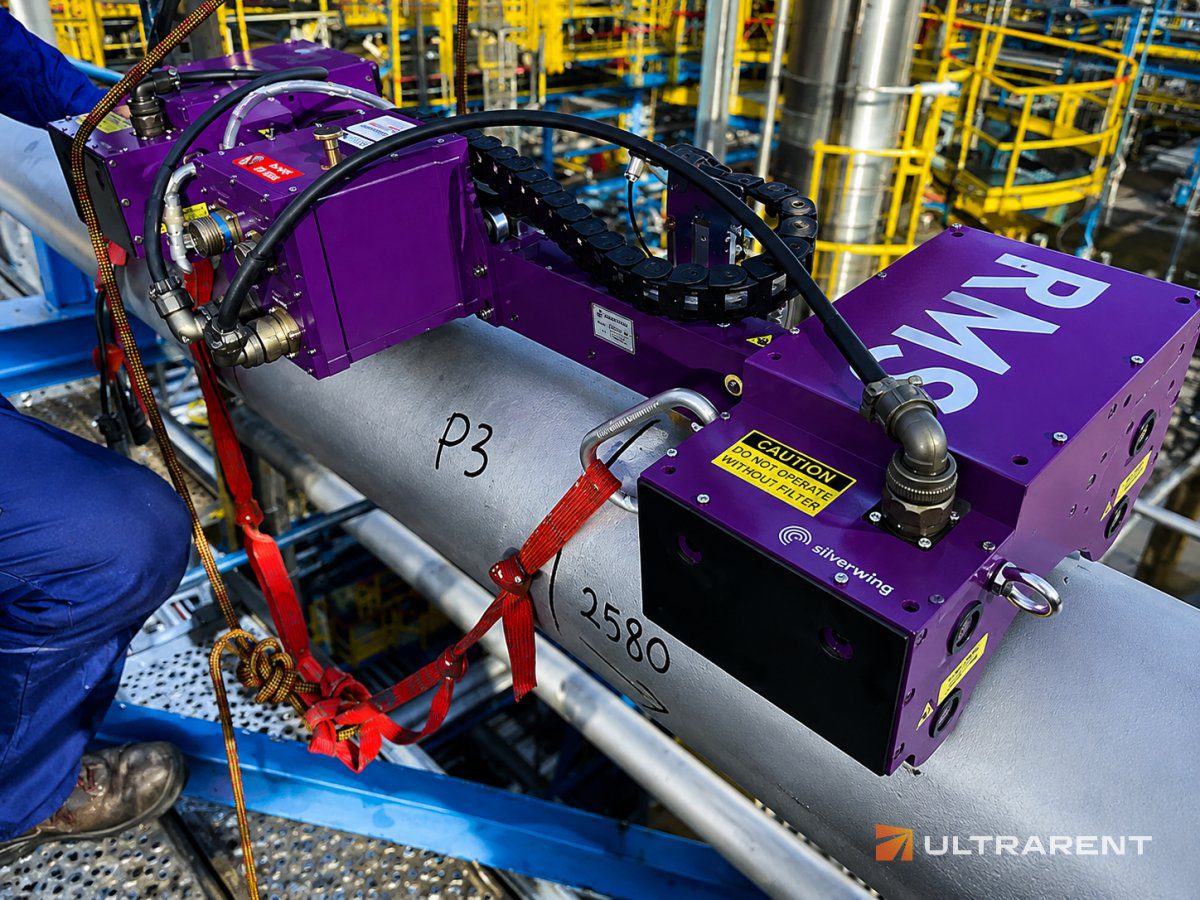
Mapowanie oparte na technologii Phased Array (PAUT) wykorzystuje głowice wieloprzetwornikowe ze sterowaniem wiązką elektronicznym, montowane na zautomatyzowanych skanerach magnetycznych – urządzenie pokrywa dno pasmo po paśmie, rejestrując dane z gęstej siatki punktów, a nie z pojedynczych, wybranych miejsc. Wynikiem jest obraz C-scan – kolorowa mapa topograficzna grubości dna, gdzie odcienie czerwieni wskazują strefy krytycznego pocienienia, a zieleń potwierdza grubość zbliżoną do nominalnej. To znacznie czytelniejsza forma prezentacji wyniku dla działów inżynierskich niż tabela pojedynczych odczytów.
Tam, gdzie wymagana jest najwyższa dostępna rozdzielczość – np. przy poszukiwaniu bardzo drobnych, głębokich wżerów, które standardowy PAUT mógłby zinterpretować jako szum – stosuje się technikę TFM (Total Focusing Method), przetwarzającą sygnał z każdego elementu głowicy niezależnie. Więcej o tej technice piszemy w artykule o zaawansowanych technikach ultradźwiękowych.
Metoda ultradźwiękowa wykrywa pocienienie niezależnie od tego, czy powstało od strony wewnętrznej (kontakt z medium), czy zewnętrznej – korozja poddenna, najtrudniejsza do wykrycia inną metodą, jest rejestrowana równie precyzyjnie jak ubytek wewnętrzny, ponieważ fala przechodzi przez całą grubość materiału i odbija się od jego tylnej ścianki.
Przebieg inspekcji
- Przygotowanie powierzchni – dno musi zostać oczyszczone z osadów i produktów korozji; standardem jest czyszczenie strumieniowo-ścierne do stopnia Sa 2.5 (wg PN-EN ISO 8501-1), zapewniające stabilne sprzężenie akustyczne głowicy z podłożem. Warunkiem przeprowadzenia badania jest wcześniejsze opróżnienie i odgazowanie zbiornika.
- Wstępna ocena wizualna (VT) – identyfikacja obszarów z widocznymi deformacjami lub głębokimi wżerami, jeszcze przed skanowaniem.
- Kalibracja – na wzorcach o charakterystyce materiałowej zbliżonej do blach dennych (np. stal St3S lub 18G2A, typowe dla starszych zbiorników magazynowych w Polsce).
- Skanowanie z enkoderem drogi – urządzenie przypisuje każdy zarejestrowany impuls do konkretnych współrzędnych X i Y na dnie, co pozwala później dokładnie zlokalizować każde wskazanie.
- Analiza danych i trendowanie – porównanie aktualnej mapy z wynikami poprzednich inspekcji pozwala wyznaczyć rzeczywistą szybkość korozji (corrosion rate) i oszacować pozostały czas bezpiecznej eksploatacji (remaining life), zgodnie z podejściem Risk-Based Inspection (RBI).
Podsumowanie
Mapowanie korozji den zbiorników metodą PAUT i TFM daje znacznie pełniejszy obraz stanu technicznego niż punktowe pomiary grubości – pozwala wykryć i precyzyjnie zwymiarować lokalne wżery, w tym korozję poddenną, niewidoczną dla innych metod. Inspekcja prowadzona zgodnie z API 653 i EEMUA 159 dostarcza dokumentacji, na podstawie której można podejmować decyzje o naprawie, dalszej eksploatacji lub harmonogramie kolejnych przeglądów.
Potrzebujesz mapowania korozji dna zbiornika magazynowego? Skontaktuj się z naszym zespołem – zaplanujemy inspekcję zgodną z wymaganymi normami i przepisami dozoru technicznego.
Najczęściej zadawane pytania
Czy mapowanie korozji den zbiorników wymaga całkowitego opróżnienia i czyszczenia obiektu?
Tak – skanery PAUT i TFM wymagają bezpośredniego kontaktu z powierzchnią stalową, więc zbiornik musi zostać opróżniony, odgazowany, a dno oczyszczone (standardowo do stopnia Sa 2.5), żeby osady i produkty korozji nie zakłócały sygnału akustycznego.
Jaka jest przewaga mapowania PAUT nad tradycyjnymi pomiarami punktowymi?
Mapowanie obejmuje znacznie większą część powierzchni dna niż pomiary punktowe i generuje cyfrowy obraz C-scan, wizualizujący rozkład grubości na całej badanej powierzchni. Ogranicza to ryzyko przeoczenia lokalnego wżeru, który przy próbkowaniu punktowym mógłby po prostu „wypaść” pomiędzy punktami pomiaru.
Czy wyniki mapowania korozji są akceptowane przez Urząd Dozoru Technicznego (UDT)?
Tak, pod warunkiem że badanie wykonuje certyfikowany personel przy użyciu sprzętu z aktualnym świadectwem kalibracji, a raport zawiera pełną dokumentację i interpretację wyników zgodną z wymogami dozorowymi.
Czy mapowanie wykrywa korozję poddenną (od strony gruntu)?
Tak – to jedna z głównych zalet tej metody. Fala ultradźwiękowa przechodzi przez całą grubość blachy i odbija się od jej tylnej ścianki, więc pocienienie od strony zewnętrznej jest rejestrowane równie precyzyjnie jak od strony wewnętrznej. Korozja poddenna jest niemożliwa do wykrycia podczas standardowej inspekcji wizualnej i stanowi częstą przyczynę niekontrolowanych wycieków.
 O autorze
Autorem artykułów publikowanych na blogu ULTRARENT jest Bartosz Żuberek, Prezes i właściciel firmy, od 18 lat zawodowo związany z branżą badań nieniszczących i kontroli jakości w przemyśle.