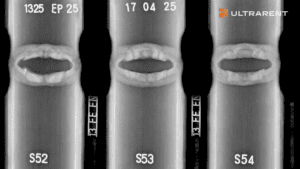
Badania PAUT stali austenitycznej – jak przyspieszyć kontrolę spoin rurociągów technologicznych bez utraty wykrywalności
Odbiór 70 złączy spawanych rurociągów technologicznych ze stali austenitycznej AISI 316L (1.4404) o średnicach DN300–DN600 i grubości ścianki 5–8 mm realizowany był dotychczas metodą radiograficzną. Klient szukał sposobu na skrócenie czasu kontroli i uniezależnienie odbiorów od organizacji stref ochronnych. Rozwiązaniem okazały się badania ultradźwiękowe PAUT stali nierdzewnej – z konfiguracją głowicy dobraną specjalnie pod trudną strukturę austenitu.
Kluczowe rezultaty
- Dwukrotne przyspieszenie kontroli 70 złączy w porównaniu z badaniami radiograficznymi.
- Wyniki przekazywane cyfrowo do oceny bezpośrednio po skanowaniu, bez obróbki i transportu błon.
- Wykrywalność potwierdzona na próbce referencyjnej przed rozpoczęciem badań odbiorowych.
- Wykrycie niezgodności w 7% złączy – głównie przyklejeń brzegowych i braku pełnego przetopu.
- Brak konieczności wyznaczania stref ochronnych i wstrzymywania prac w otoczeniu.
Wyzwanie: austenit, który rozprasza wiązkę
Stal austenityczna jest materiałem, na którym klasyczne badanie ultradźwiękowe zawodzi. W gatunkach takich jak AISI 316L (1.4404) gruboziarnista i anizotropowa struktura powoduje silne tłumienie oraz rozpraszanie wiązki, a w samej spoinie dendryty ukierunkowane zgodnie z krzepnięciem odchylają wiązkę od zakładanego kierunku. Efektem jest podwyższony szum strukturalny, w którym rzeczywiste wskazanie łatwo utonąć, oraz błędy w określaniu położenia niezgodności.
Z tego powodu odbiory prowadzono radiografią. To rozwiązanie skuteczne, ale kosztowne czasowo: każda ekspozycja wymaga wygrodzenia strefy ochronnej, a między naświetleniem a oceną stoi obróbka i transport błon. Przy 70 złączach odbiory stawały się elementem wyznaczającym tempo całej inwestycji.
Dodatkowo radiografia ma ograniczenie merytoryczne, które w tym przypadku okazało się istotne. Wady płaskie – zwłaszcza przyklejenia brzegowe – są nią wykrywalne tylko wtedy, gdy wiązka trafi w płaszczyznę wady pod odpowiednim kątem. To właśnie ten typ niezgodności ma największe znaczenie dla wytrzymałości złącza.
Rozwiązanie: głowica podwójna na fale podłużne

Zastosowaliśmy badania ultradźwiękowe Phased Array (PAUT) według PN-EN ISO 13588, uzupełnionej normą PN-EN ISO 22825 – dedykowaną badaniom ultradźwiękowym złączy ze stali austenitycznych i stopów niklu. Wykorzystaliśmy:
- defektoskop Olympus OmniScan X3,
- głowicę podwójną (nadawczo-odbiorczą), liniową, na fale podłużne – 32 elementy w układzie 16 nadawczych i 16 odbiorczych.
Dobór głowicy jest tu kluczowy i wynika wprost z właściwości materiału. Fale podłużne ulegają w austenicie znacznie mniejszemu tłumieniu i rozpraszaniu niż fale poprzeczne, a układ nadawczo-odbiorczy z rozdzielonymi zespołami elementów skutecznie tłumi szum strukturalny. Razem daje to obraz, na którym rzeczywiste wskazania są odróżnialne od tła – czego przy pojedynczej głowicy na fale poprzeczne w tym materiale nie da się osiągnąć.
Przed rozpoczęciem odbiorów przeprowadziliśmy walidację na próbce referencyjnej odwzorowującej rzeczywiste złącze, z otworkami rozmieszczonymi w przekroju spoiny oraz nacięciami od strony lica i grani. Pozwoliło to potwierdzić wykrywalność w całym przekroju, ustawić czułość i upewnić się, że przyjęta konfiguracja wykrywa wady zarówno przypowierzchniowe, jak i grani – zanim technika trafiła na obiekt.

Efekty: dwa razy szybciej i z wykrytymi wadami płaskimi
Kontrola 70 złączy przebiegła dwukrotnie szybciej niż przy badaniach radiograficznych. Zniknął czas na wygradzanie stref, oczekiwanie na obróbkę błon i ich transport. Zapisy skanów trafiały cyfrowo do oceny bezpośrednio po badaniu, więc decyzja o dopuszczeniu lub naprawie zapadała bez opóźnienia.
Wadliwość wyniosła 7% badanych złączy. Wykryte niezgodności to przede wszystkim przyklejenia brzegowe oraz brak pełnego przetopu – czyli dokładnie ta grupa wad płaskich, których wykrycie radiografią zależy od korzystnego ustawienia wiązki względem płaszczyzny nieciągłości. Z punktu widzenia eksploatacji to najistotniejszy rodzaj niezgodności, bo redukuje przekrój czynny złącza i tworzy karb inicjujący pęknięcia.
Klient uzyskał więc jednocześnie dwie rzeczy: szybsze odbiory i pewniejszą ocenę tego rodzaju wad, który ma największe znaczenie dla trwałości rurociągu. Cyfrowe zapisy skanów stanowią przy tym dokumentację odbiorową możliwą do ponownej analizy bez powrotu na obiekt.
Podobne podejście zastosowaliśmy przy odbiorach cienkościennych złączy sieci ciepłowniczej – opisaliśmy je w case study Badania sieci ciepłowniczej w centrum miasta.
Głos klienta: „Odbiory radiograficzne rozciągały nam harmonogram – każde badanie to strefa ochronna i czekanie na wynik. PAUT skrócił kontrolę dwukrotnie, a zapisy dostawaliśmy cyfrowo od razu po skanowaniu. Istotne było dla nas to, że technikę sprawdzono wcześniej na próbce odwzorowującej nasze złącze, więc nie mieliśmy wątpliwości co do wykrywalności w austenicie. Wykryte przyklejenia brzegowe potwierdziły, że to była dobra decyzja.”
 O autorze
Autorem artykułów publikowanych na blogu ULTRARENT jest Bartosz Żuberek, Prezes i właściciel firmy, od 18 lat zawodowo związany z branżą badań nieniszczących i kontroli jakości w przemyśle.