Oferta
Badania twardości (HT)
Badania twardości (HT) metodą Leeba oraz UCI (Ultrasonic Contact Impedance) to przenośne, nieniszczące techniki pomiaru twardości metali, które można stosować bezpośrednio na gotowych elementach, konstrukcjach i instalacjach. Pomiary wykonujemy zgodnie z PN-EN ISO 16859 (metoda Leeba) oraz DIN 50159 (metoda UCI), na obiektach klienta w całej Polsce.
Dlaczego badania twardości u nas?
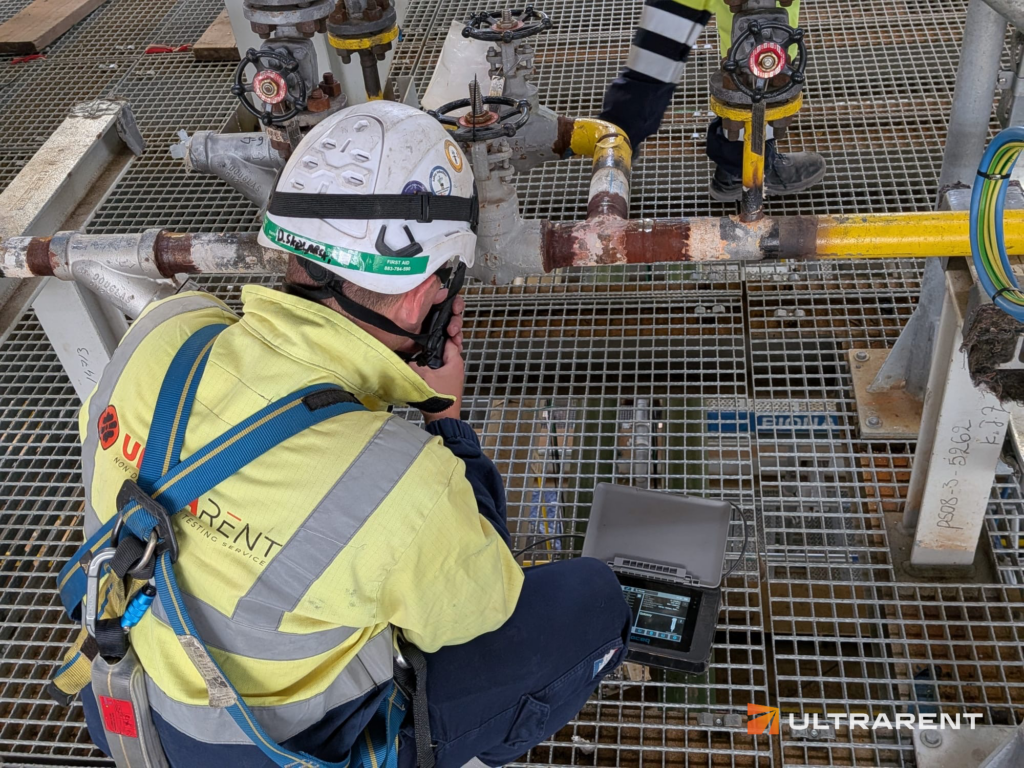
W ULTRARENT wykorzystujemy nowoczesne, przenośne twardościomierze Leeba i UCI, które pozwalają na natychmiastowy odczyt wyników w wielu skalach (HL, HB, HV, HRC) oraz łatwe dokumentowanie i archiwizowanie danych pomiarowych.
W praktyce oznacza to:
Badania twardości (HT)
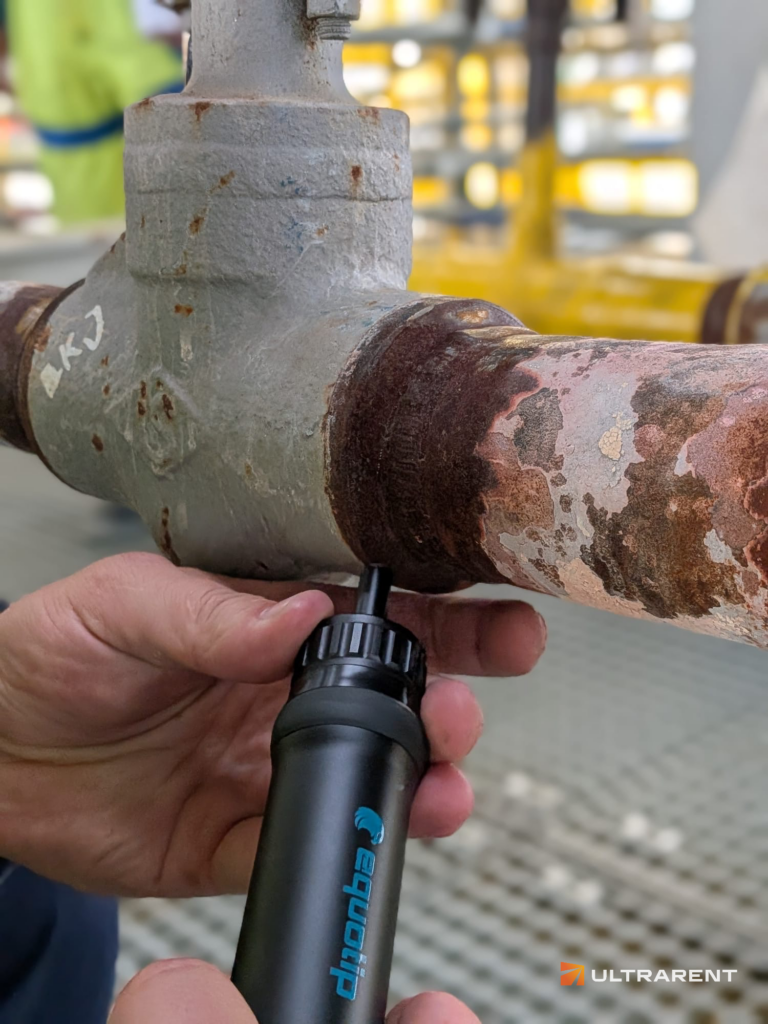
Twardość materiału zmierzona na miejscu, bez wycinania próbek — metodą Leeba i UCI.
W skrócie:
Stosowane Normy:
Normy: pomiary metodą Leeba realizujemy zgodnie z PN-EN ISO 16859 (części 1–3: metoda badania, wzorcowanie twardościomierzy oraz wzorcowanie płytek wzorcowych). Metodę UCI opisuje norma DIN 50159, a w projektach realizowanych według standardów amerykańskich — ASTM A1038.
Klasyczne metody laboratoryjne, do których często odnoszą się wymagania specyfikacji, regulują: PN-EN ISO 6506 (Brinell), PN-EN ISO 6507 (Vickers) oraz PN-EN ISO 6508 (Rockwell).
Osobnym, istotnym dokumentem jest PN-EN ISO 18265 — norma opisująca przeliczanie wartości twardości między skalami.
Personel posiada certyfikację zgodną z PN-EN ISO 9712, na poziomie 2 i 3.
Dlaczego wynik jest przeliczany — i co z tego wynika
To zagadnienie decyduje o prawidłowej interpretacji wyniku, a bywa pomijane.
Przenośne twardościomierze nie mierzą twardości w skalach HB, HV czy HRC bezpośrednio. Metoda Leeba mierzy stosunek prędkości bijaka przed i po odbiciu, uzyskując wartość w skali HL. Metoda UCI mierzy zmianę częstotliwości drgającego pręta, uzyskując własną wielkość pomiarową. Dopiero te wartości są przeliczane na skale klasyczne, zgodnie z tablicami przeliczeniowymi.
Konsekwencja jest istotna: przeliczenie zależy od rodzaju materiału. Ta sama wartość HL odpowiada innej twardości HB dla stali węglowej, innej dla staliwa, a jeszcze innej dla stopów aluminium. Dlatego przed pomiarem konieczne jest wskazanie właściwej grupy materiałowej w przyrządzie.
Zasady przeliczania opisuje norma PN-EN ISO 18265, która zawiera jednocześnie ważne zastrzeżenie: przeliczenia mają charakter przybliżony. Przy odbiorach o podwyższonych wymaganiach warto więc rozważyć potwierdzenie wyniku metodą klasyczną — zwłaszcza gdy wartość graniczna wypada blisko wyniku pomiaru.
Czego wymaga badanie przenośne
Masa i grubość elementu — przy metodzie Leeba są kluczowe. Bijak uderza w powierzchnię, więc element o zbyt małej masie ugnie się lub zadrży, zaniżając wynik. Elementy lekkie wymagają dodatkowego podparcia lub sprzężenia z masywną podstawą — albo zastosowania metody UCI, która nie ma tego ograniczenia.
Stan powierzchni — pomiar wymaga powierzchni gładkiej i oczyszczonej. Przy metodzie UCI wymagania są wyższe niż przy Leebie, ponieważ odcisk jest mniejszy, a chropowatość silniej zaburza wynik. W praktyce zwykle konieczne jest miejscowe oszlifowanie punktu pomiarowego.
Liczba pomiarów — twardość bywa niejednorodna, zwłaszcza w strefie wpływu ciepła spoiny. Dlatego w każdym punkcie kontrolnym wykonuje się serię pomiarów, a wynikiem jest ich średnia. Pojedynczy odczyt nie jest miarodajny.
Typowe zastosowania
Metoda Leeba sprawdza się przy masywnych, ciężkich elementach: odlewach, odkuwkach, wyrobach hutniczych, dużych konstrukcjach stalowych. Tam, gdzie liczy się szybkość i możliwość wykonania wielu pomiarów kontrolnych.
Metoda UCI sprawdza się przy złączach spawanych i strefie wpływu ciepła, elementach cienkościennych oraz warstwach utwardzanych, gdzie odcisk musi być możliwie mały.
Jednym z najczęstszych zastosowań jest kontrola twardości w strefie wpływu ciepła (SWC) przy złączach spawanych — wiele specyfikacji odbiorowych w petrochemii i energetyce określa maksymalną dopuszczalną twardość w tej strefie, a pomiar HT służy do potwierdzenia skuteczności obróbki cieplnej po spawaniu.
Działamy na terenie całej Polski – badania NDT w każdym województwie
ULTRARENT Sp. z o.o. to profesjonalne laboratorium badań nieniszczących (NDT), które realizuje usługi badawcze i inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie i od Dolnego Śląska po Podlasie. Dzięki szerokiemu zasięgowi działalności oraz wykwalifikowanej kadrze specjalistów oferujemy kompleksową obsługę zarówno dla średnich i dużych przedsiębiorstw, jak i dla mniejszych zakładów przemysłowych — we wszystkich województwach Polski
Lista województw które obsługujemy:
Zarezerwuj wizytę specjalisty
Zamów inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie!
Proponowane metody zamienne
Badanie twardości dostarcza jednego z kluczowych parametrów materiału, ale nie ujawnia pęknięć ani nieciągłości wewnętrznych. Przy pełnej ocenie stanu elementu łączymy je z metodami objętościowymi i powierzchniowymi. W Ultrarent dobieramy optymalny zestaw badań do specyfiki elementu i wymaganego poziomu jakości.
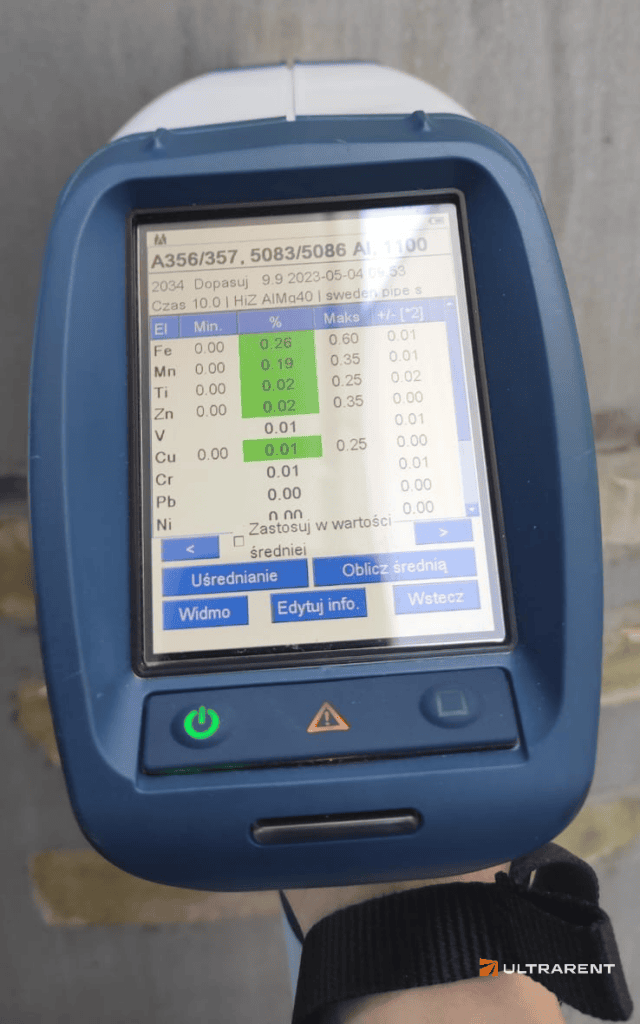
Możesz wykonać badania PMI
Badania PMI to nieniszcząca metoda identyfikacji materiałów na podstawie analizy składu chemicznego stopów, z wykorzystaniem spektrometrii XRF lub OES.
Metody badań:
Badania radiograficzne (RT) to metoda NDT, w której promieniowanie rentgenowskie (X) lub gamma przenika przez badany element i tworzy obraz jego struktury wewnętrznej.Dzięki temu można szybko i wiarygodnie wykryć typowe niezgodności materiałowe w odlewach i złączach spawanych, takie jak pęknięcia, pęcherze gazowe, wtrącenia, pustki czy braki przetopu.
Badania ultradźwiękowe Phased Array (PAUT) to zaawansowana metoda NDT, w której wieloelementowa głowica ultradźwiękowa generuje wiązkę fal sterowaną elektronicznie pod wieloma kątami w jednym skanie, umożliwiając pełną objętościową ocenę spoin, odlewów i elementów konstrukcyjnych.
Badania ultradźwiękowe (UT) to metoda NDT, w której do badanego elementu wprowadza się falę ultradźwiękową za pomocą głowicy, a odbite sygnały analizuje się w celu wykrycia nieciągłości wewnętrznych.
Badania PMI to nieniszcząca metoda identyfikacji materiałów oparta na analizie składu chemicznego stopów metali za pomocą spektrometrii fluorescencji rentgenowskiej (XRF) lub optycznej spektrometrii emisyjnej (OES).
Badania magnetyczno-proszkowe (MT) to metoda badań nieniszczących stosowana do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych takich jak stale węglowe i niskostopowe.
Najczęściej zadawane pytania
Są to przenośne, nieniszczące metody pomiaru twardości metali, stosowane bezpośrednio na elementach eksploatowanych, dużych konstrukcjach, rurociągach, odlewach, gdy laboratoryjne metody takie jak próba Brinella czy Vickersa są niepraktyczne lub zbyt czasochłonne.
Nie zastępuje to jednak próby rozciągania tam, gdzie wymagany jest formalny wynik wytrzymałościowy — zależność między twardością a wytrzymałością jest przybliżona i zależy od gatunku materiału.
Metoda Leeba mierzy stosunek prędkości bijaka przed i po uderzeniu w powierzchnię próbki. Im twardszy materiał, tym mniejsza utrata energii i wyższy wynik badania.
Metoda UCI wykorzystuje diamentowy wgłębnik drgający z częstotliwością ultradźwiękową. Zmiana częstotliwości przy dociśnięciu do materiału odpowiada wielkości odcisku, a tym samym wartości uzyskanej twardości.
Kluczowa różnica praktyczna wynika z charakteru obu metod. Leeba jest metodą dynamiczną — bijak uderza w powierzchnię, więc element musi mieć wystarczającą masę i sztywność, by nie ugiąć się pod wpływem uderzenia.
UCI jest metodą statyczną — wgłębnik jest dociskany, a nie uderza. Dzięki temu nadaje się do elementów cienkościennych i drobnych, gdzie metoda Leeba dawałaby wyniki zaniżone.
Badania twardości pozwalają wykryć zbyt niską lub zbyt wysoką twardość w stosunku do wymagań, niejednorodność twardości po obróbce cieplnej, lokalne odpuszczenia materiału przy spawaniu oraz różnice pomiędzy partiami materiału lub różnymi strefami elementu. Badania twardości nie wykrywają niezgodności spawalniczych oraz nieciągłości materiałowych.
Szczególnie istotnym zastosowaniem jest kontrola strefy wpływu ciepła (SWC) przy złączach spawanych. Szybkie chłodzenie po spawaniu może spowodować lokalne utwardzenie materiału, a zbyt wysoka twardość w tej strefie sprzyja pękaniu — zwłaszcza w obecności wodoru lub środowiska korozyjnego.
Wiele specyfikacji odbiorowych, szczególnie w petrochemii i energetyce, określa maksymalną dopuszczalną twardość w SWC. Pomiar HT służy wtedy do potwierdzenia, czy zastosowana obróbka cieplna po spawaniu przyniosła zamierzony efekt.
Metoda Leeba doskonale się sprawdza przy masywnych, ciężkich elementach o odpowiedniej grubości, gdzie wymagana jest szybkość i powtarzalność. Stosuje się ją do wyrobów hutniczych, odlewów, odkuwek. Metoda UCI znajduje zastosowanie w przypadku elementów cienkościennych, drobnych metali i warstw utwardzanych. Metoda ultradźwiękowa jest również wykorzystywana do pomiaru twardości złączy spawanych.
Warto dodać praktyczne kryterium rozstrzygające: przy elementach o niewystarczającej masie metoda Leeba zaniża wynik, ponieważ część energii uderzenia jest pochłaniana przez ugięcie lub drgania elementu. W takich przypadkach UCI daje wynik bardziej wiarygodny.
Jeśli nie ma pewności, którą metodę zastosować, wystarczy podać przy zapytaniu typ i przybliżone wymiary elementu — na tej podstawie dobierzemy właściwą technikę.
Powstały podczas badania odcisk jest bardzo niewielki (znacznie mniejszy niż w klasycznych badaniach Brinella lub Vickersa), dlatego badania uznaje się za praktycznie nieniszczące i dopuszczalne nawet w przypadku odpowiedzialnych elementów.
Nie – twardość jest jednym z kluczowych parametrów, ale nie ujawnia pęknięć czy innych niezgodności materiału. Dlatego w większości przypadków konieczne jest zastosowanie badań NDT z wykorzystaniem metod objętościowych (UT, RT, PAUT, TOFD) oraz powierzchniowych (PT, MT), dobierając odpowiedni typ inspekcji do specyfiki projektu i wymagań jakościowych.
Przenośne twardościomierze mierzą twardość we własnych skalach — metoda Leeba w skali HL, metoda UCI we własnej wielkości pomiarowej. Wyniki te są następnie przeliczane na skale klasyczne: HB (Brinell), HV (Vickers) lub HRC (Rockwell C), zgodnie z tablicami przeliczeniowymi.
Ma to dwie ważne konsekwencje.
Po pierwsze, przeliczenie zależy od materiału. Ta sama wartość zmierzona na stali węglowej i na stopie aluminium odpowiada innej twardości HB. Dlatego przed pomiarem konieczne jest wskazanie właściwej grupy materiałowej w przyrządzie — pominięcie tego kroku daje wynik systematycznie błędny.
Po drugie, przeliczenia mają charakter przybliżony. Norma PN-EN ISO 18265, opisująca zasady konwersji, zawiera to zastrzeżenie wprost. Przy odbiorach, w których wartość graniczna wypada blisko wyniku pomiaru, warto rozważyć potwierdzenie metodą klasyczną.
Tak — i jest to główne ograniczenie metody Leeba.
Bijak uderza w powierzchnię z określoną energią. Jeśli element jest zbyt lekki lub zbyt cienki, część tej energii zostanie pochłonięta przez jego ugięcie albo drgania, zamiast na odkształcenie materiału w punkcie uderzenia. Wynik będzie wtedy zaniżony — i to bez żadnego widocznego sygnału błędu.
Rozwiązaniem przy elementach lekkich jest sprzężenie badanego przedmiotu z masywną podstawą — na przykład przez dociśnięcie do stołu z warstwą pasty sprzęgającej. W praktyce prościej jednak sięgnąć po metodę UCI, która jako metoda statyczna nie ma tego ograniczenia i sprawdza się na elementach cienkościennych.
Przy zapytaniu warto podać przybliżone wymiary i masę badanych elementów — na tej podstawie dobierzemy właściwą metodę jeszcze przed przyjazdem na obiekt.
Powierzchnia musi być czysta, sucha i gładka. Zgorzelina, rdza, farba i zanieczyszczenia uniemożliwiają prawidłowy pomiar — bijak lub wgłębnik nie trafi bezpośrednio w materiał rodzimy.
Wymagana gładkość różni się między metodami. Metoda UCI stawia wyższe wymagania niż Leeba, ponieważ jej odcisk jest znacznie mniejszy — chropowatość powierzchni wpływa więc na wynik silniej. W praktyce oznacza to zwykle konieczność miejscowego oszlifowania punktu pomiarowego.
Ważne zastrzeżenie: szlifowanie nie może zmienić właściwości materiału. Zbyt agresywna obróbka powoduje lokalne nagrzanie i może wpłynąć na twardość w badanym punkcie — czyli zniekształcić dokładnie to, co mierzymy. Dlatego przygotowanie prowadzi się ostrożnie, z zachowaniem chłodzenia.
Typ i wymiary elementów. Decydują o wyborze metody — Leeba przy masywnych, UCI przy cienkościennych i drobnych.
Wymagana skala i wartość graniczna. Warto podać, w jakiej skali ma być wyrażony wynik i jaka jest wartość dopuszczalna według specyfikacji.
Materiał elementu. Niezbędny do prawidłowego przeliczenia skal — bez tej informacji wynik może być obarczony błędem systematycznym.
Liczba i lokalizacja punktów pomiarowych. Zwłaszcza przy badaniu strefy wpływu ciepła, gdzie istotne jest, w jakiej odległości od spoiny prowadzony jest pomiar.
Zakres przygotowania powierzchni. Kto odpowiada za oczyszczenie i oszlifowanie punktów pomiarowych — przy elementach malowanych bywa to istotna pozycja czasowa.

Uzyskaj Ofertę Zyskaj Czas i Ciągłość Produkcji
Dołącz do grona liderów przemysłu, którzy zaufali naszej technologii.
Masz pytania?
Skontaktuj się z nami

Zadowolonych klientów
-
Laboratorium badawcze uznane przez UDT – badania prowadzone według wymagań jakości dla obiektów poddozorowych i procesów krytycznych,
-
Mniej przestojów i ciągłość pracy – wczesne wykrywanie ogranicza ryzyko awarii i kosztownych zatrzymań
-
Szybka gotowość i krótki czas realizacji – sprawna logistyka, priorytetowe terminy, wyniki badań w ekspresowym tempie
-
Klasyczne i zaawansowane techniki badań NDT wykonywane przez zespół specjalistów z wieloletnim doświadczeniem